Branchennachrichten
Zuhause / Nachrichten / Branchennachrichten / Inconel-Schmiedeteile: Eigenschaften, Legierungsauswahl und Leitfaden zum Schmiedeprozess
 Zuhause / Nachrichten / Branchennachrichten / Inconel-Schmiedeteile: Eigenschaften, Legierungsauswahl und Leitfaden zum Schmiedeprozess
Branchennachrichten
Inconel-Schmiedeteile: Eigenschaften, Legierungsauswahl und Leitfaden zum Schmiedeprozess
2026-09-17
Ein Unterwasser-Bohrlochkopfanschluss muss möglicherweise einem Bohrlochdruck von 10.000 psi bei 150 °C standhalten, während Meerwasser, Chloride und Schwefelwasserstoff das Metall von außen angreifen. Gussteile können unter diesen kombinierten Belastungen reißen, und aus Stangen gefertigte Teile verschwenden teure Nickellegierungen, während ihnen der Kornfluss fehlt, der einem geschmiedeten Bauteil seine Ermüdungslebensdauer verleiht. Inconel-Schmiedeteile schließen diese Lücke. Sie werden bei hohen Temperaturen aus Nickel-Chrom-Superlegierungen geformt und bieten eine Kombination aus mechanischer Festigkeit, Kriechfestigkeit und Korrosionsbeständigkeit, die herkömmliche rostfreie Stähle nicht erreichen können. In diesem Artikel wird erklärt, was Inconel-Schmiedeteile sind, welche Legierungsgrade wichtig sind, wie sich das Material durch den Schmiedeprozess verändert und worauf bei der Beschaffung zu achten ist.
Was sind Inconel-Schmiedeteile?
Inconel ist eine Familie von Nickel-Chrom-Superlegierungen, die für Hochtemperatur- und Korrosionsanwendungen entwickelt wurden. Der Name begann als Markenzeichen, wird heute aber als praktisches Etikett für die ganze Familie verwendet. Ein Schmiedestück entsteht durch Druckkraft oberhalb der Rekristallisationstemperatur der Legierung, wodurch die Kornstruktur verfeinert und die bei Gussstücken übliche innere Porosität beseitigt wird.
Die Angabe einer geschmiedeten Inconel-Komponente anstelle eines Gussteils oder eines aus Stangenmaterial gefertigten Teils hat in der Regel drei Vorteile:
- Der Kornfluss folgt der Bauteilkontur und verbessert so die Ermüdungslebensdauer an Gewinden, Radien und lasttragenden Laschen.
- Die bearbeitete Struktur schließt Mittellinienschrumpfung und Mikroporosität aus, die in gegossenen Knüppeln verbleiben können.
- Beim Near-Net-Schmieden verbleibt eine teurere Legierung im fertigen Teil als bei der Bearbeitung aus einer großen Stange.
Diese Vorteile sind vor allem dann von Bedeutung, wenn das Teil über eine lange Lebensdauer zyklische Belastungen, Druckspitzen oder Korrosionsangriffe überstehen muss.
Wichtige Inconel-Legierungen für Schmiedeteile
Fünf Qualitäten decken die meisten industriellen Schmiedeanforderungen ab. Ihre Unterschiede im Nickel-, Chrom-, Molybdän- und Niobgehalt entscheiden darüber, welche Legierung die beste Leistung erbringt.
| Legierung | Nickel | Chrom | Molybdän | Andere Schlüsselelemente | Service-Obergrenze | Am bekanntesten für |
|---|---|---|---|---|---|---|
| Inconel 600 | 72 % | 15 % | - | Eisenhaushalt | Oxidation bei 1093°C | Chlorid- und Laugenbeständigkeit |
| Inconel 601 | 60 % | 23 % | - | Aluminium 1,4 %, Rest Eisen | Oxidation bei 1204°C | Oxidationsbeständigkeit |
| Inconel 625 | 61 % | 21,5 % | 9 % | Niob 3,6 %, Rest Eisen | 982°C | Seewasser- und Dauerfestigkeit |
| Inconel 718 | 53 % | 18,5 % | 3 % | Niob 5,2 %, Titan 0,9 %, Rest Eisen | 704°C mechanisch | Hohe mechanische Festigkeit |
| Inconel 825 | 42 % | 21,5 % | 3 % | Kupfer 2 %, Titan 0,9 %, Rest Eisen | 538°C | Schwefelsäureservice |
In der folgenden Tabelle werden dieselben Qualitäten nach ihrem nominalen Nickelgehalt eingestuft, dem klarsten Einzelindikator für Korrosionsleistung und Kosten.
Typischer Nickelgehalt gängiger Inconel-Schmiedelegierungen
Der Nickelgehalt ist das Rückgrat der Inconel-Familie. Inconel 600 weist mit etwa 72 Prozent den höchsten Basisnickelgehalt auf, was ihm eine hervorragende Beständigkeit gegen Chlorid-Spannungskorrosion verleiht. Inconel 625 und 601 bestehen zu etwa 60 Prozent aus Nickel, wobei 625 Molybdän und Niob für die Festigkeit im Meerwasser und 601 Aluminium für die Oxidationsbeständigkeit über 1000 °C verwendet. Inconel 718 sinkt auf etwa 53 Prozent Nickel, fügt aber einen Niob-Titan-Ausgleich hinzu, um eine Ausscheidungshärtung zu einer sehr hohen Festigkeit zu ermöglichen. Inconel 825 verhält sich mit etwa 42 Prozent Nickel im Säureeinsatz eher wie ein hochlegierter Edelstahl. Diese Nickelunterschiede erklären sowohl die Kosten als auch den Anwendungsbereich der einzelnen Sorten.
Überlegungen zum Schmiedeprozess
Das Schmieden von Inconel erfordert eine strengere Prozesskontrolle als Kohlenstoffstahl oder niedriglegierter Stahl. Die Legierungen erhärten schnell und das akzeptable Temperaturfenster ist eng. Inconel 718 beispielsweise wird typischerweise zwischen 927 und 1010 °C geschmiedet, heiß genug, um die Fließspannung beherrschbar zu halten, aber deutlich unter dem beginnenden Schmelzen. Die Ofenatmosphäre muss frei von Schwefel sein, da dieser zu interkristalliner Versprödung führen kann.
Die Temperatur der Matrize, die Schmierung und die Reduzierung pro Hub wirken sich ebenfalls auf die endgültige Korngröße aus. Kühlt das Metall beim Schmieden ab, wird das Gefüge grob und nur teilweise rekristallisiert. Wenn es zu heiß läuft, können Korngrenzen reißen oder Entmischungszonen schmelzen. Nach dem Schmieden werden die meisten Inconel-Teile lösungsgeglüht und schnell abgekühlt; Ausscheidungshärtende Sorten wie 718 durchlaufen dann einen zweistufigen Aushärtungszyklus für die volle Festigkeit.
Streckgrenze von Inconel 718 von Raumtemperatur bis 700 °C
Das Liniendiagramm zeigt die 0,2-prozentige Offset-Dehngrenze von Inconel 718 von Raumtemperatur bis 700 °C. Bei Raumtemperatur liefert geschmiedetes und ausgehärtetes Material etwa 830 MPa, weshalb es vergüteten legierten Stahl in tragenden Teilen ersetzen kann. Der Abfall auf 790 MPa bei 200 °C ist gering, und selbst bei 500 °C hält das Material immer noch etwa 710 MPa. Bei 650 °C, wo die meisten Baustähle den größten Teil ihrer Belastbarkeit verloren haben, bietet Inconel 718 immer noch etwa 610 MPa. Der steilere Abfall zwischen 650 und 700 °C warnt die Konstrukteure, die Arbeitsspannung unter der dokumentierten Kurve zu halten und die Kriechlebensdauer für einen Langzeitbetrieb zu überprüfen. Diese temperaturtolerante Kurve ist der Grund, warum Ingenieure Inconel-Schmiedeteile für heißdrehende und verschraubte Teile verwenden.
Diese Zahlen erklären auch die Auswahllogik: Inconel 718 dominiert rotierende und verschraubte Hardware, die höchste Festigkeit erfordert, während 625 mit geringerer, aber stabiler Festigkeit und besserer Seewasserbeständigkeit bei Rohrleitungen, Ventilen und Schiffskomponenten bevorzugt wird.
Mechanische Eigenschaften und Leistung
Über die Streckgrenze hinaus zeichnen sich Inconel-Schmiedeteile durch Kriechfestigkeit, Kurzzeitermüdung sowie Beständigkeit gegen Lochfraß und Spannungsrisskorrosion aus. Dies ist auf die flächenzentrierte kubische Nickelmatrix, die Festlösungsverfestigung durch Molybdän und Chrom und, bei Güten wie 718, auf die Ausscheidungshärtung durch die Gamma-Doppelstrichphase zurückzuführen.
Ingenieure vergleichen oft Inconel 718 und Inconel 625, weil sie gegensätzliche Enden des Materialkompromisses darstellen. Das folgende Radardiagramm bewertet beide anhand von sechs praktischen Eigenschaften.
Eigenschaftenvergleich: Inconel 718 vs. Inconel 625
Der Radarvergleich zeigt anhand von Zehn-Punkte-Bewertungen den praktischen Unterschied zwischen den beiden gängigsten Schmiedegüten. Inconel 718 ist bei der Zugfestigkeit bei Raumtemperatur eindeutig führend, da durch die Ausscheidungshärtung eine feine, gleichmäßige Verteilung der Verstärkungspartikel entsteht. Inconel 625 kann diese Spitzenfestigkeit nicht erreichen, bleibt aber nach dem Schmieden duktiler und formbarer, was komplexe Formen vereinfacht. Die größte Lücke zeigt sich bei der Korrosionsbeständigkeit im Meerwasser, wo der hohe Molybdängehalt von 625 es zur sichereren Wahl für Marine- und Unterwasser-Hardware macht. Auch die Oxidationsbeständigkeit bei hohen Temperaturen ist bei 625 besser, während 718 bis etwa 650 °C der Standard für Verbindungselemente, Wellen und Scheiben bleibt. Die Erkenntnis ist ein Kompromiss zwischen maximaler mechanischer Leistungsfähigkeit und Korrosionsspielraum, nicht eine allgemein überlegene Legierung.
Branchenübergreifende Anwendungen
Inconel-Schmiedeteile kommen in den anspruchsvollsten Positionen von Energie-, Schifffahrts- und Chemieanlagen zum Einsatz. Typische Beispiele sind:
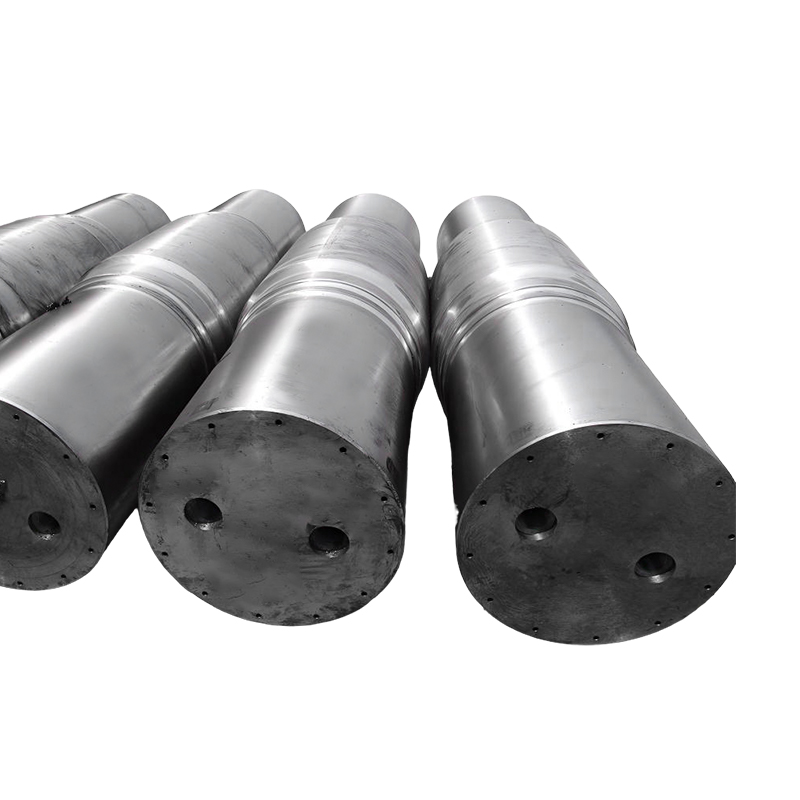
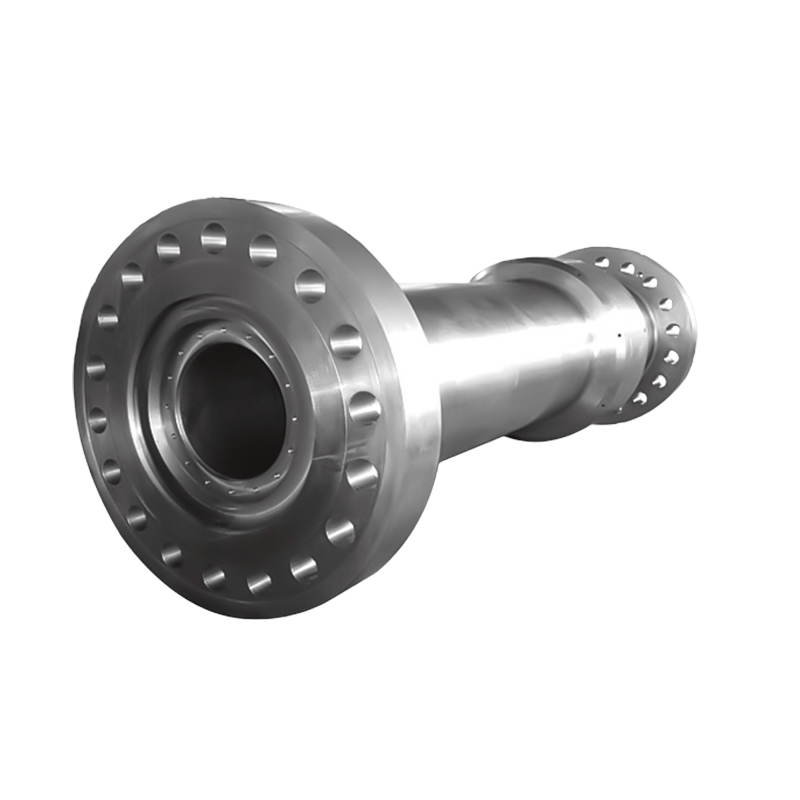
- Öl und Gas: Bohrlochkopfanschlüsse, Rohraufhängungen, Ventilgehäuse, Flansche und Dorne, die im sauren Betrieb hohen Drücken standhalten müssen.
- Stromerzeugung: Turbinenscheiben, Dichtungsringe, Schrauben und Verbrennungsteile, die deutlich über 500 °C betrieben werden.
- Schifffahrt: Propellerwellen, Pumpenwellen und Meerwasserrohrleitungskomponenten, bei denen Spaltkorrosion die meisten rostfreien Stähle ausschließt.
- Chemische Verarbeitung: Reaktoreinbauten, Wärmetauscherteile und Säure-Service-Flansche, die Chloriden und Schwefelsäure ausgesetzt sind.
Die folgende Tabelle vergleicht die praktische maximale Betriebstemperatur der fünf Schmiedesorten, die bei diesen Anwendungen oft das erste Bewertungskriterium ist.
Maximale Betriebstemperatur von Inconel-Schmiedelegierungen
Das Säulendiagramm vergleicht die typische maximale Betriebstemperatur von fünf Schmiedesorten, basierend auf der Oxidationsbeständigkeit und nicht auf der mechanischen Belastung. Inconel 825 ist am eingeschränktesten und wird in der Praxis üblicherweise bei unter 540 °C eingesetzt. Inconel 718 ist mechanisch stabil, aber aufgrund seiner Oxidationsgrenze nahe 700 °C ist es auf niedrigere Temperaturen oder geschützte Standorte beschränkt. Inconel 625 dehnt sich bis etwa 980 °C aus, ohne an Korrosionsbeständigkeit zu verlieren, weshalb es in Gasturbinenkanälen und Abgasanlagen vorkommt. Inconel 600 verträgt etwa 1093 °C, und Inconel 601 erreicht durch einen Aluminiumzusatz, der eine schützende Oxidschicht bildet, eine weitere Temperaturerhöhung bis etwa 1204 °C. Für jede geschmiedete Komponente in einer heißeren Zone muss diese Rangfolge anhand der tatsächlichen Atmosphäre und Belastungsbedingungen überprüft werden, da die Temperatur allein nie die ganze Wahrheit sagt.
Auswahl eines Inconel-Schmiedelieferanten
Die beste Legierungsspezifikation hängt immer noch von der Werkstatt ab, die das Schmieden, die Wärmebehandlung und die Inspektion durchführt. Ein Lieferant mit eigener Ausrüstung und dokumentierten Kontrollen gibt dem Käufer eine viel bessere Kontrolle über die Qualität. Überprüfen Sie bei der Qualifizierung eines Partners für Inconel-Schmiedeteile Folgendes:
- Materialrückverfolgbarkeit: Mühlenzertifikate für jede Schmelze, eindeutige Materialidentifizierung auf eingehenden Stangen und klare Trennung zwischen Legierungsqualitäten.
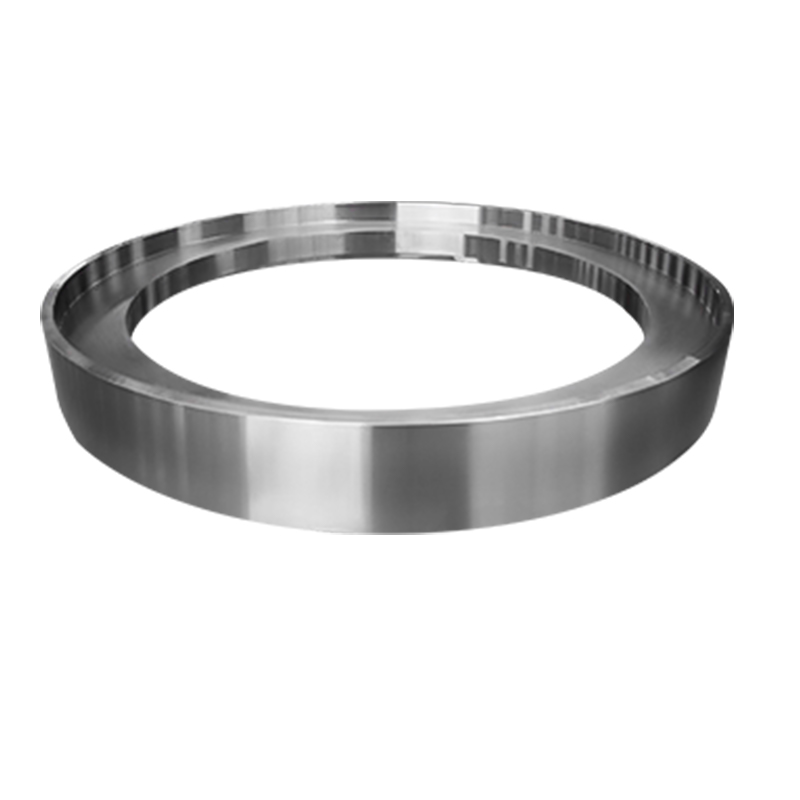
- Schmiedeausrüstung: ausreichend Hammer- oder Presskraft, um die Legierung innerhalb ihres Temperaturfensters zu bearbeiten, plus Ringwalzkapazität für ringförmige Teile.
- Wärmebehandlung: Kalibrierte Lösungsglüh- und Alterungsöfen mit dokumentierter Temperaturgleichmäßigkeit und vollständigen Chargenaufzeichnungen.
- Prüfung und Inspektion: chemische Analyse, Zug- und Schlagprüfung, Härtekartierung, Ultraschallprüfung und Farbeindringprüfung.
- Bearbeitungserfahrung: Inconel verfestigt sich während des Schneidens, daher sorgen bewährte Werkzeug- und Schnittparameter für eine bessere Dimensionsstabilität.
Eine vollständige Prozesskette unter einem Dach, die Schmieden, Wärmebehandlung, Bearbeitung und Qualitätskontrolle umfasst, verringert das Risiko von Fehlkommunikation und gibt dem Käufer einen verantwortlichen Ansprechpartner. Aus diesem Grund werden integrierte Fertigungsgruppen für kritische Inconel-Komponenten häufig gegenüber Werkstätten mit nur einem Betrieb bevorzugt.
Abschließende Überlegungen
Inconel-Schmiedeteile lohnen sich überall dort, wo ein Ausfall keine Option ist. Anhand der Legierungsdaten erfahren Sie, welche Sorte zur Temperatur und zur chemischen Umgebung passt. Der Schmiedeprozess bestimmt, ob das Teil wiederholte Belastungszyklen übersteht. Die Lieferantenkontrollen ermitteln, ob das gelieferte Bauteil der Spezifikation entspricht.
Beginnen Sie mit dem Einsatzbereich: maximale Temperatur, korrosives Medium, mechanische Belastung und erforderliche Lebensdauer. Wählen Sie die Sorte aus, definieren Sie die Schmiede- und Wärmebehandlungsroute und überprüfen Sie die Ausrüstung und Tests des Lieferanten. Wenn alle drei aufeinander abgestimmt sind, wird ein Inconel-Schmiedeteil zu einer der zuverlässigsten Komponenten in der Baugruppe.


Nachrichten
Schreiben Sie uns jetzt eine Nachricht!
-
Mobiles Terminal
-
Quicklinks
Produkte Über uns Ausstattung und Kapazität Qualität Nachrichten Kontaktieren Sie uns -
Produktkategorie
Schmiedeteile für elektrische Energie Schmiedeteile für Schiffs- und Hafenmaschinen Bergbau- und Metallurgie-Schmiedeteile Schmiedeteile für Lebensmittel- und Futtermittelmaschinen Schmiedeteile für die petrochemische Industrie Schweißfertigung MASSGESCHNEIDERTE FERTIGTEILE -
Kontaktieren Sie uns
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: Nr. 21 Jinfeng Road, Wirtschaftsentwicklungspark, Bezirk Dafeng, Stadt Yancheng, Jiangsu, China
Urheberrecht © 2025 Yancheng ACE Machinery Co., Ltd. Alle Rechte vorbehalten.
Hersteller von Freiformschmiedeteilen in China
Lieferant kundenspezifischer Präzisionsschmiedeteile