Branchennachrichten
Zuhause / Nachrichten / Branchennachrichten / Warmschmieden von Stahl für die Windindustrie: Getriebekomponenten ausführlich erklärt
 Zuhause / Nachrichten / Branchennachrichten / Warmschmieden von Stahl für die Windindustrie: Getriebekomponenten ausführlich erklärt
Branchennachrichten
Warmschmieden von Stahl für die Windindustrie: Getriebekomponenten ausführlich erklärt
2026-09-11
Ein 10-MW-Offshore-Windturbinengetriebe überträgt genug Drehmoment, um eine Güterzuglokomotive zu bewegen, muss jedoch in die Gondel einer Windturbine in hundert Metern Höhe über dem Boden passen. Die Planetenträger, Planetenräder, Sonnenräder und Hohlräder in diesem Getriebe werden durch Warmschmieden von Stahl hergestellt. Wenn eines dieser Schmiedeteile einen inneren Defekt aufweist, ist das Ergebnis kein einfacher Teileaustausch. Das bedeutet einen Schiffskran, den Ausbau des Antriebsstrangs und wochenlange Energieausfälle. Aus diesem Grund wird das Warmschmieden von Stahl für die Windindustrie als sicherheitskritischer Schritt und nicht als routinemäßige Metallumformung betrachtet.
Warum Warmschmieden für Windkomponenten
Warmschmieden ist die bevorzugte Methode für Getriebeteile von Windkraftgetrieben, da es einen kontinuierlichen Kornfluss erzeugt und innere Hohlräume schließt, die durch Gießen nicht zuverlässig beseitigt werden können.
Wenn Stahl in einer Form erstarrt, entstehen Lunker, Gasporosität und lokale Entmischung. Beim Warmschmieden wird der Knüppel bei Temperaturen zwischen 1150 und 1250 Grad Celsius komprimiert, wodurch diese Unvollkommenheiten aufgebrochen und die Kornstruktur verfeinert werden. Das Ergebnis ist eine höhere Dichte, eine bessere Ermüdungsfestigkeit und gleichmäßigere mechanische Eigenschaften im gesamten Bauteil. Antriebsstränge von Windkraftanlagen durchlaufen bei jeder Rotorumdrehung einen vollständigen Belastungszyklus, sodass die Ermüdungsfestigkeit die Lebensdauer stärker bestimmt als die statische Festigkeit. Tests an 42CrMo4-Stahl zeigen, dass geschmiedetes Material eine etwa 30 bis 40 Prozent höhere Ermüdungsgrenze erreichen kann als die gleiche Sorte in Gussform. Dieser Spielraum trennt oft einen 20 Jahre alten Antriebsstrang von einem vorzeitigen Ausfall in der Mitte der Lebensdauer.
Das obige Radardiagramm vergleicht Warmschmieden und Gießen anhand von sechs Kriterien, die für Windantriebsteile wichtig sind. Geschmiedeter Stahl weist einen klaren Vorteil in Bezug auf Ermüdungsbeständigkeit und Kornstruktur auf, da der Verformungsprozess den Metallfluss an den Lastpfad anpasst. Auch die innere Festigkeit ist bei Schmiedestücken besser, da die Kompressionsschweißnähte die Schrumpfporosität schließen, die in Gussteilen verbleibt. Guss punktet hinsichtlich Kosteneffizienz und Durchlaufzeit, weshalb große Getriebegehäuse und unbelastete Deckel weiterhin als Gussteile hergestellt werden. Die Bauteile, die Drehmomente und Biegebelastungen tragen, werden jedoch immer als Schmiedeteile bezeichnet. Wenn man diese Kriterien nach ihrer Auswirkung auf die Turbinenverfügbarkeit einordnet, gewinnt bei Getriebeteilen die bewährte Route.
Die geschmiedeten Komponenten in einem Windgetriebe
Die meisten Windgetriebe verwenden ein Planetengetriebe, um die Rotorgeschwindigkeit von etwa 10 U/min auf die vom Generator benötigten 1000 U/min zu vervielfachen. Die geschmiedeten Teile sind in den Planetenstufen konzentriert, wo das Drehmoment am höchsten ist.
Planetenträger
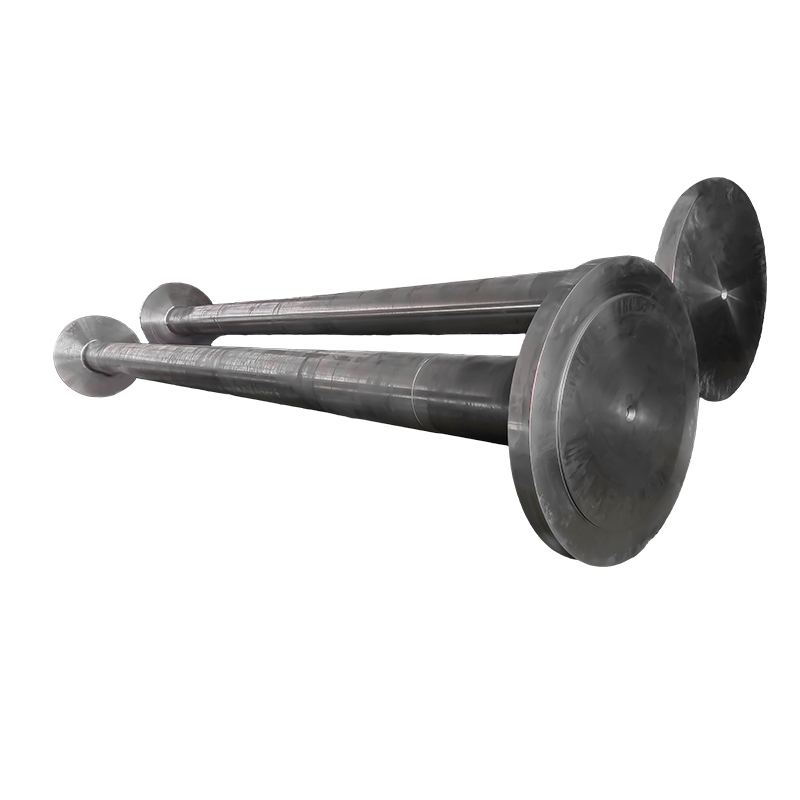
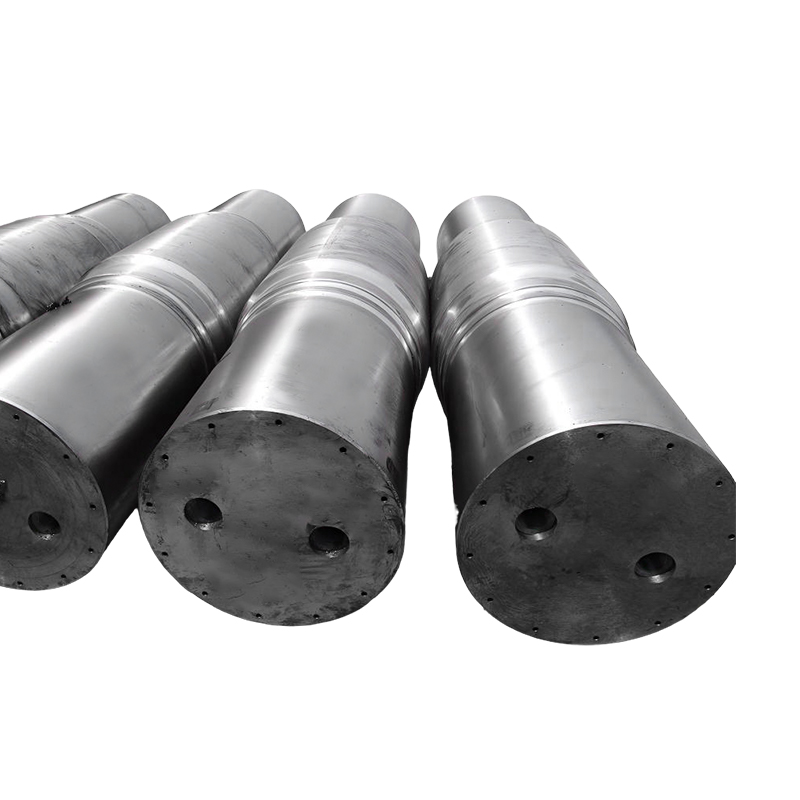
Der Planetenträger ist der strukturelle Kern jeder Planetenstufe. Es hält drei bis sechs Planetenradwellen in präzisen radialen Positionen und überträgt gleichzeitig das volle Turbinendrehmoment. In einem 5- bis 10-MW-Getriebe wiegt ein geschmiedeter Planetenträgerrohling typischerweise zwischen 1200 und 2800 kg. Der Schmiedeprozess muss einen gleichmäßigen Kornfluss um die Bolzenbohrungen herum erzeugen, da diese Bereiche der höchsten zyklischen Belastung ausgesetzt sind. Ein aus einem Stück geschmiedeter Träger vermeidet Schweißnähte, die sonst zu Ermüdungsquellen führen würden.
 Geschmiedeter Planetenträger für 3-10 MW-Windturbinengetriebe Dieser einteilige geschmiedete Träger eignet sich für Getriebestufen von 5 bis 10 MW und verfügt über einen gleichmäßigen Kornfluss um die Bolzenbohrungen, um hohen zyklischen Belastungen standzuhalten. Entdecken Sie hier zuverlässige Turbinenantriebe mit großer Kapazität. Produkt anzeigen →
Planetenrad und Sonnenrad
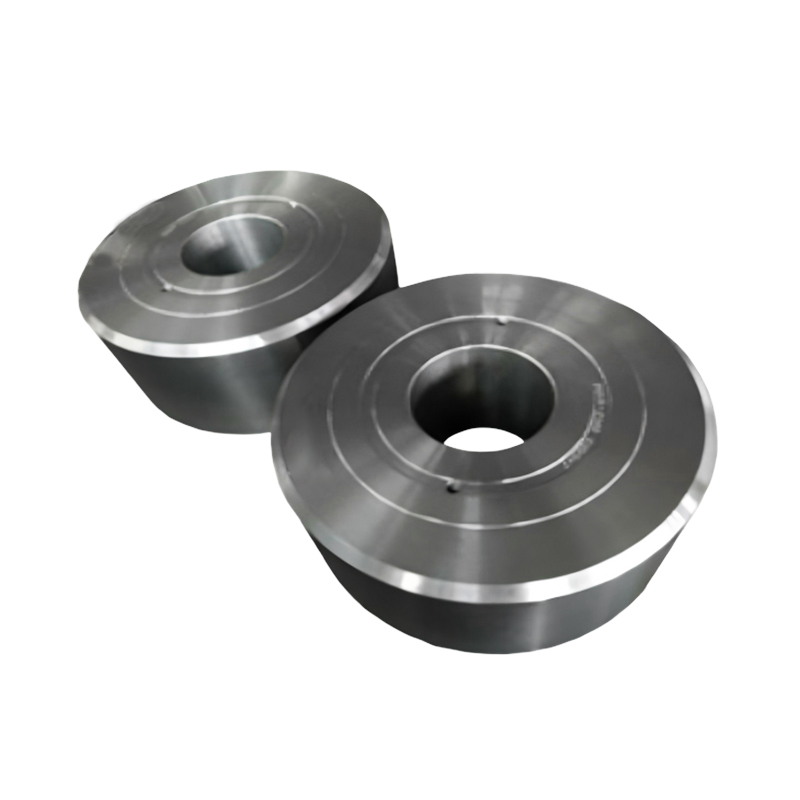
Planetenräder kämmen gleichzeitig mit dem Sonnenrad und dem Hohlrad, wodurch die übertragene Last auf mehrere Zahnkontakte aufgeteilt wird. In einer 5- bis 10-MW-Turbine überträgt das Planetengetriebe der ersten Stufe das höchste Drehmoment bei der niedrigsten Drehzahl. Sonnenräder drehen sich schneller und erfordern einsatzgehärteten Stahl, um dem Verschleiß der Zahnflanken standzuhalten. Beide Komponenten werden normalerweise aus 18CrNiMo7-6 oder einer gleichwertigen Aufkohlungssorte geschmiedet. Der geschmiedete Rohling wird grob bearbeitet, verzahnt, einsatzgehärtet und auf das endgültige Profil geschliffen.
 Einsatzgehärtete Planetenrad-Schmiedeteile für 5–10 MW-Getriebe Planetenräder der ersten Stufe übertragen das höchste Drehmoment bei niedriger Drehzahl, daher sind geschmiedete 18CrNiMo7-6-Rohlinge mit aufgekohlten Oberflächen unerlässlich. Dieses Produkt deckt alle drei Planetenstufen ab. Produkt anzeigen →
Zahnkranz
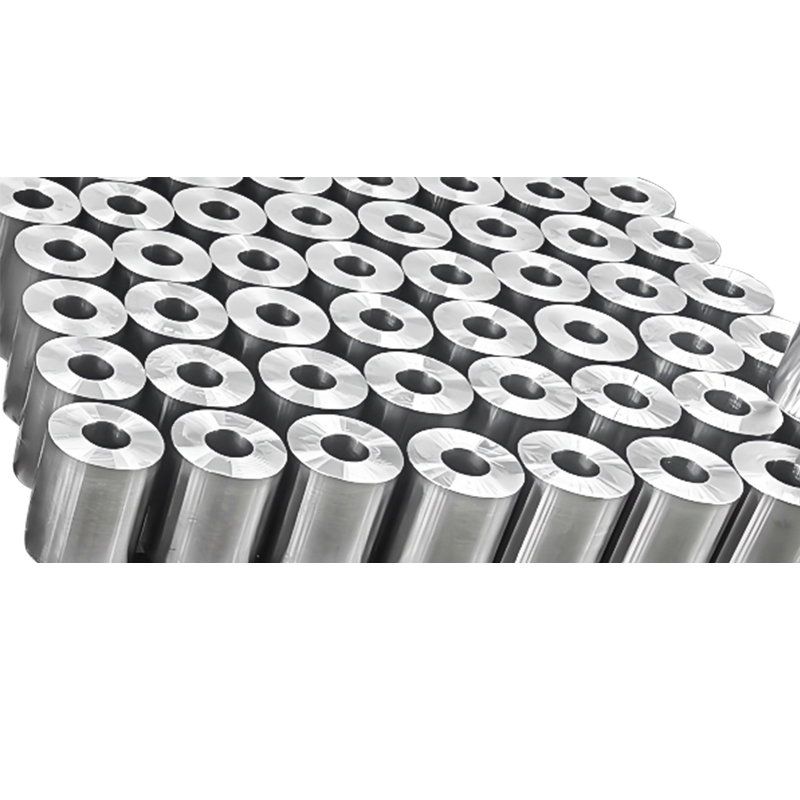
Der Zahnkranz ist ein Ring mit großem Durchmesser und Innenverzahnung. Es kann als einteiliges Ringschmiedestück oder als segmentierte Schweißbaugruppe hergestellt werden, einteilige Schmiedestücke verteilen die Last jedoch besser, da keine Schweißnaht die Spannungszone kreuzt. Das Ringwalzen auf einer vertikalen Ringmühle erzeugt eine Kornorientierung, die der Zahnfußrichtung folgt und so die Biegeermüdungsbeständigkeit verbessert. Ein 5- bis 10-MW-Getriebezahnkranzrohling kann je nach Getriebearchitektur zwischen 1800 und 3500 kg wiegen.
 Einteilige Hohlrad-Schmiedeteile für 5–10 MW-Windkraftanlagen Hohlradrohlinge mit großem Durchmesser bis zu 3500 kg profitieren von der Ringwalzkornorientierung und dem Verzicht auf Schweißnähte. Dieses Produkt unterstützt eine Hochleistungsübertragung mit präzisionsgeschliffener Innenverzahnung. Produkt anzeigen →
Das horizontale Balkendiagramm oben zeigt typische Gewichte geschmiedeter Rohlinge für die wichtigsten rotierenden Komponenten in einem 5- bis 10-MW-Windgetriebe. Zahnkränze sind die schwersten Rohlinge im Satz und wiegen vor der Wärmebehandlung und Grobbearbeitung oft mehr als 3500 kg. Planetenträger sind die zweitschwerste Gruppe, da es sich um Scheiben mit großem Durchmesser und mehreren Bolzenbohrungen handelt. Getriebewellen liegen im mittleren Bereich, während Planeten- und Sonnenräder leichter sind, aber dennoch hochlegierten Stahl und eine sorgfältige Schmiedereduzierung erfordern. Diese Gewichte bestimmen die erforderliche Hammer- oder Presskapazität, die Größe des Heizofens und den Bearbeitungsbereich. Ein Lieferant mit einer Hammerkapazität von 15 Tonnen und einem 1,5-Meter-Ringwalzwerk kann das gesamte Sortiment abdecken, ohne Bestellungen auf mehrere Lieferanten aufzuteilen.
Der Warmschmiedeprozess vom Billet bis zum Rohling
Die Umwandlung eines Stahlbarrens in ein zertifiziertes Windgetriebe-Schmiedestück erfolgt nach einem kontrollierten Ablauf, der Verformung, Wärmebehandlung und Inspektion kombiniert.
- Billet-Inspektion. Bevor mit der Arbeit begonnen wird, wird am eingehenden Block eine Ultraschallprüfung durchgeführt, um die innere Festigkeit zu bestätigen.
- Heizung. Der Knüppel wird langsam vorgewärmt und anschließend bei 1150 bis 1250 Grad Celsius in einem gasbefeuerten Ofen eingeweicht.
- Aufregend. Durch die axiale Kompression wird die Gussstruktur aufgebrochen und die Maserung verfeinert.
- Vorformen. Durch Herausziehen und Blockieren entsteht eine Zwischengeometrie nahe dem endgültigen Rohling.
- Endgültiges Schmieden. Durch die Formung mit geschlossenem oder offenem Gesenk werden die Außenkontur und die kritischen Dicken festgelegt.
- Ringrollen. Bei Zahnkränzen und anderen ringförmigen Teilen erweitert ein vertikales Ringwalzwerk die Vorform auf den erforderlichen Durchmesser und Querschnitt.
- Kontrollierte Kühlung. Langsames und gleichmäßiges Abkühlen verhindert Abplatzungen und den Aufbau von Eigenspannungen.
- Grobe Bearbeitung und erneute Prüfung. Der Rohling wird grob gedreht, um Zunder und Oberflächenfehler zu entfernen, gefolgt von einem weiteren Ultraschalldurchgang.
Das obige Liniendiagramm zeigt, wie die Nennleistung von Offshore-Windkraftanlagen von 4 MW im Jahr 2016 auf 12 MW im Jahr 2026 gestiegen ist. Jede Erhöhung der Turbinenleistung zwingt das Getriebe dazu, mehr Drehmoment über die gleiche physikalische Hüllkurve zu übertragen. Ein größeres Drehmoment bedeutet größere Planetenträger, größere Zahnkränze und schwerere geschmiedete Rohlinge. Um diesem Trend zu folgen, muss der Schmiedelieferant daher in größere Hämmer, größere Ringmühlen und tiefere Wärmebehandlungsöfen investieren. Käufer, die eine 12-MW-Plattform planen, sollten sich vergewissern, dass ihr Schmiedepartner Rohlinge über 4000 kg verarbeiten kann. Diese Kapazitätsprüfung ist wichtiger als der Preis, wenn die Auslegung des Antriebsstrangs davon abhängt.
Materialauswahl für windtaugliche Schmiedeteile
Die in Schmiedeteilen von Windgetrieben verwendeten Stahlsorten gehören zu zwei Familien: vergütete legierte Stähle für Träger und Wellen sowie Einsatzstähle für Getriebezähne, die eine harte, verschleißfeste Oberfläche benötigen.
| Stahlsorte | Mindeststreckgrenze | Zugfestigkeit | Typische Komponenten |
|---|---|---|---|
| 42CrMo4 | 650 MPa | 900-1100 MPa | Planetenträgers, gear shafts |
| 34CrNiMo6 | 750 MPa | 1000-1200 MPa | Zahnkranzs, heavy shafts |
| 18CrNiMo7-6 | 850 MPa | 1180-1420 MPa | Planetengetriebes, sun gears |
42CrMo4 wird häufig für Planetenträger und Getriebewellen verwendet, da es eine gute Festigkeit mit einer stabilen Durchhärtung kombiniert. Die Ermüdungsgestaltung der Trägertaschenbereiche ist der begrenzende Faktor, daher muss das Schmiedereduktionsverhältnis hoch genug sein, um die Kernstruktur zu verfeinern. 34CrNiMo6 bietet eine höhere Festigkeit für schwere Zahnkränze und große Wellen. 18CrNiMo7-6 ist für Planeten- und Sonnenräder spezifiziert, die nach dem Aufkohlen einer Kontaktermüdung standhalten müssen.
Das obige Säulendiagramm vergleicht die Mindeststreckgrenze der drei Güten im geschmiedeten und gegossenen Zustand. Die geschmiedeten Versionen weisen einen konstanten Vorteil von etwa 230 bis 300 MPa gegenüber Gussmaterial mit der gleichen Chemie auf. Dieser Unterschied ist bei der Getriebekonstruktion von Bedeutung, da die Streckgrenze die Grenze für die Biegespannung am Zahnfuß und an den Trägerstiftbohrungen festlegt. Eine höhere Streckgrenze ermöglicht entweder einen kompakteren Zahnradsatz oder eine höhere Sicherheitsmarge bei gleicher Größe. Bei der Gussproduktion wären schwerere Abschnitte erforderlich, um eine ähnliche Tragfähigkeit zu erreichen, was die Getriebemasse erhöht und die Gondelstruktur komplizierter macht. Aus diesem Grund werden bei der Konstruktionsprüfung eines Windgetriebes fast immer geschmiedete Rohlinge für jedes Teil im Drehmomentpfad angegeben.
Wärmebehandlung und der Weg zu endgültigen Eigenschaften
Durch Warmschmieden wird der Rohling geformt, die endgültigen mechanischen Eigenschaften werden jedoch durch die Wärmebehandlung bestimmt. Schmiedeteile von Windgetrieben werden normalerweise normalisiert, vergütet und in einigen Fällen an den Zahnflanken oberflächengehärtet. Jeder Schritt muss kontrolliert werden, um die Härte über große Querschnitte hinweg gleichmäßig zu halten. Ein 300 mm dicker Hohlradabschnitt erfordert einen Abschreckprozess, der den Kern schnell genug abkühlt, um die erforderliche martensitische Struktur zu erreichen, ohne dass Risse entstehen. Ofenbeladung, Abschreckmedium und Anlasszyklus beeinflussen alle die endgültige Zähigkeit und Eigenspannung. Ein praktisches Wissen über Grundlagen der Metallwärmebehandlung hilft Beschaffungsteams, diese Parameter mit Lieferanten zu besprechen und zu überprüfen, ob der geplante Zyklus mit der Sorte und der Abschnittsgröße übereinstimmt.
So bewerten Sie einen Warmschmiedelieferanten für Windanwendungen
Ein kompetenter Warmumformpartner für Windkomponenten muss mehr als nur die Fähigkeit haben, einen Knüppel zu formen. Die Bewertung sollte die gesamte Prozesskette und die sie umgebenden Steuerungssysteme umfassen.
- Schmiedekapazität. Überprüfen Sie die Hammer- oder Presstonnage, die Ringwalzfähigkeit und das maximale Blockgewicht, das erhitzt und geschmiedet werden kann.
- Wärmebehandlung im eigenen Haus. Das Abschrecken und Anlassen muss in kontrollierten Öfen mit dokumentierten Temperaturkurven erfolgen.
- Zerstörungsfreie Prüfung. Bei Rohlingen in Windqualität ist eine Ultraschallprüfung nach dem Schmieden und nach der Grobbearbeitung obligatorisch.
- Rückverfolgbarkeit. Jeder Rohling sollte mit seiner Schmelznummer, seinem Schmiedeprotokoll und seinem Wärmebehandlungsbericht verknüpft sein.
- Erfahrung mit großen Windblanks. Fragen Sie nach Referenzen im Getriebesegment von 3 bis 10 MW.
Die Bedeutung der Wärmebehandlung im eigenen Haus wird oft unterschätzt, bis sich eine Lieferung durch Outsourcing verzögert. Sprechen Sie direkt mit den Prozessingenieuren und nicht nur mit dem Vertriebsteam. Fordern Sie die aktuellen Heizkurven und Ultraschallberichte von früheren Windschmiedeaufträgen an. Ein Lieferant wie ACE-Maschinen deckt den kompletten Weg von der Knüppelerwärmung bis zum fertigen Rohling ab, wodurch Kommunikationswege verkürzt und Qualitätsdaten an einem Ort gespeichert werden. Die Überprüfung dieser Fähigkeiten vor der Bestellung ist der effektivste Weg, um spätere Qualitätsprobleme zu vermeiden.
Das Warmschmieden von Stahl für die Windindustrie bleibt eine anspruchsvolle, aber gut verstandene Disziplin. Die Komponenten sind groß, die Belastungen sind zyklisch und die Ausfallkosten sind extrem. Ein Lieferant mit ausreichender Hammerkapazität, kontrollierter Wärmebehandlung und systematischer Inspektion kann Schmiedeteile in Windqualität liefern, die während der gesamten Lebensdauer der Turbine zuverlässig funktionieren.

Nachrichten
Schreiben Sie uns jetzt eine Nachricht!
-
Mobiles Terminal
-
Quicklinks
Produkte Über uns Ausstattung und Kapazität Qualität Nachrichten Kontaktieren Sie uns -
Produktkategorie
Schmiedeteile für elektrische Energie Schmiedeteile für Schiffs- und Hafenmaschinen Bergbau- und Metallurgie-Schmiedeteile Schmiedeteile für Lebensmittel- und Futtermittelmaschinen Schmiedeteile für die petrochemische Industrie Schweißfertigung MASSGESCHNEIDERTE FERTIGTEILE -
Kontaktieren Sie uns
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: Nr. 21 Jinfeng Road, Wirtschaftsentwicklungspark, Bezirk Dafeng, Stadt Yancheng, Jiangsu, China
Urheberrecht © 2025 Yancheng ACE Machinery Co., Ltd. Alle Rechte vorbehalten.
Hersteller von Freiformschmiedeteilen in China
Lieferant kundenspezifischer Präzisionsschmiedeteile