Branchennachrichten
Zuhause / Nachrichten / Branchennachrichten / Schmiedestücke aus Nickellegierungen: Sorten, Prozesskontrolle, Anwendungen und Kaufratgeber
 Zuhause / Nachrichten / Branchennachrichten / Schmiedestücke aus Nickellegierungen: Sorten, Prozesskontrolle, Anwendungen und Kaufratgeber
Branchennachrichten
Schmiedestücke aus Nickellegierungen: Sorten, Prozesskontrolle, Anwendungen und Kaufratgeber
2026-09-18
Eine Werft ersetzte einmal innerhalb von sechs Jahren zwei Propellerwellen aus Kohlenstoffstahl, weil das Schiff in einem chloridreichen Hafen festmachte, an den der ursprüngliche Entwurf nie gedacht hatte. Die Lösung, ein Schmiedeteil aus einer Nickellegierung, ist seitdem im Einsatz. Die Lektion gilt weithin: Schmiedeteile aus Nickellegierungen lösen Korrosions- und Hochtemperaturprobleme, aber nur, wenn die Güte dem tatsächlichen Betriebszustand entspricht und der Schmiedeprozess die Integrität der Legierung bewahrt. In diesem Artikel werden die Qualitäten, die Prozessgrenzen und die Überprüfungen behandelt, die vor Ihrer Bestellung wichtig sind.
Was Schmiedeteile aus Nickellegierungen auszeichnet
Nickellegierungen enthalten mehr als 30 Prozent Nickel in fester Lösung, was die kubisch-flächenzentrierte Struktur stabilisiert. Diese Struktur bietet drei praktische Vorteile: Zähigkeit bei kryogenen Temperaturen, nutzbare Festigkeit über 500 °C und Toleranz gegenüber Chloriden, Sulfiden und Säuren, die gewöhnlichen Stahl reißen. Ausscheidungsgehärtete Sorten wie Legierung 718 gehen einen Schritt weiter und entwickeln durch eine Alterungsbehandlung Streckgrenzen über 1000 MPa.
Das Schmieden bietet einen strukturellen Vorteil, den Guss und Bearbeitung aus Stangen nicht reproduzieren können. Durch die Warmbearbeitung wird die Gussstruktur aufgebrochen, die innere Porosität geschlossen und der Kornfluss an der Teilekontur ausgerichtet. Ein geschmiedeter Ventilkörper oder eine Turbinenwelle weist daher eine höhere Dauerfestigkeit unter zyklischem Druck und Vibration auf. Bei kritischen Bauteilen ist dies der Hauptgrund dafür, dass in der Zeichnung eher ein Schmiedeteil als ein billigerer Guss vorgesehen ist.
Gängige Nickellegierungssorten und deren Auswahl
Sechs Qualitäten decken die meisten industriellen Schmiedeanfragen ab. Die folgende Tabelle fasst jede Sorte, ihren typischen Nickelgehalt und die Komponenten zusammen, die Fälscher normalerweise daraus herstellen. Bestätigen Sie die Eigenschaftswerte anhand der geltenden ASTM- oder ASME-Spezifikation für die genaue Wärme.
| Note | Typischer Ni-Gehalt | Charakteristik definieren | Gemeinsame Schmiedeteile |
|---|---|---|---|
| Legierung 400 | 63-70 % | Seewasserbeständigkeit und Frostbeständigkeit | Schiffsschächte, Ruderschäfte, Pumpenschächte |
| Legierung 600 | 72 % min | Oxidationsbeständigkeit bei hohen Temperaturen | Ofenrollen, Wärmetauscherköpfe |
| Legierung 625 | 58 % min | Beständigkeit gegen Lochfraß und Spaltkorrosion | Ventilgehäuse, Blowout-Preventer-Teile, Turbinenschaufeln |
| Legierung 718 | 50-55 % | Ausscheidungshärtung, Ausbeute über 1000 MPa | Turbinenscheiben, Getriebewellen, hochfeste Ringe |
| Legierung 825 | 38–46 % | Säurebeständigkeit, insbesondere Schwefel- und Phosphorsäure | Teile für Chemiepumpen, Komponenten für Ölfelder |
| Legierung C-276 | 57 % min | Beständigkeit gegen oxidierende und reduzierende Säuren | Reaktoreinbauten, Wäscherteile, hochlegierte Ventile |
Wählen Sie nach Serviceumgebung, nicht nach Nickelanteil. Legierung 718 eignet sich aufgrund seines Alterungsverhaltens für rotierende Teile und Befestigungselemente. Legierung 625 deckt die meisten Druckgrenzenbereiche in saurem Öl und Gas ab. Legierung 825 reicht normalerweise für den Säureeinsatz aus, und Legierung 400 ist die wirtschaftliche Option für Meerwasser. Ein Upgrade auf C-276, wenn das Design nur 625 mehr als verdoppelt, verdoppelt die Rohstoffkosten, ohne die Nutzungsdauer zu verlängern.
Relative Materialkosten von Schmiedestücken aus Nickellegierung (Kohlenstoffstahl = 1,0)
Die Materialkosten sind die erste Zahl, die ein Käufer sieht, aber es ist nicht das ganze Bild. Das Diagramm zeigt den ungefähren Rohstoffkostenmultiplikator im Vergleich zu Kohlenstoffstahl für die gängigsten Schmiedestücke aus Nickellegierungen. Alloy 400 ist die kostengünstigste Nickeloption und kostet immer noch mehr als das Dreifache von Kohlenstoffstahl. Legierung 625 und C-276 liegen vor Beginn der Schmiedearbeiten bei der sieben- bis neunfachen Kohlenstoffstahl-Grundlinie. Diese Lücke erklärt, warum ein Upgrade von Alloy 825 auf C-276 aus Sicherheitsgründen die Materialkosten mehr als verdoppeln kann. Die zusätzlichen Kosten sind gerechtfertigt, wenn dadurch eine außerplanmäßige Abschaltung in einem einzelnen Sauerbrunnen verhindert wird, sie müssen jedoch von der Serviceumgebung verdient werden.
Überlegungen zum Schmiedeprozess, die über die Qualität entscheiden
Nickellegierungen lassen sich nicht wie Kohlenstoffstahl schmieden. Sie behalten bei Schmiedetemperatur eine hohe Festigkeit, leiten die Wärme langsam und erfordern einen engeren Arbeitsbereich. Drei Prozessfaktoren entscheiden darüber, ob das Schmieden die erwarteten Eigenschaften liefert:
- Heizungssteuerung. Die meisten Nickellegierungen lassen sich zwischen 900 °C und 1200 °C schmieden. Oberhalb dieses Bereichs treten Kornwachstum und beginnendes Schmelzen auf; Darunter kommt es zu Kaltverfestigung und Oberflächenrissen. Der Ofen muss über kalibrierte Thermoelemente und eine aufgezeichnete Einweichkurve verfügen.
- Reduktion und Korngröße. Bei jedem Schmiededurchgang ist eine ausreichende Verformung erforderlich, um die Gussstruktur aufzubrechen und eine Rekristallisation auszulösen. Eine geringe Reduktion hinterlässt eine gemischte Kornstruktur, die die Ermüdungsfestigkeit verringert. Für rotierende Teile ist häufig eine Endkorngröße von ASTM 4 bis 7 vorgeschrieben.
- Wärmebehandlung. Mischkristallgüten erfordern nach dem Fertigschmieden eine kontrollierte Abkühlung. Ausscheidungsgehärtete Sorten wie Alloy 718 erfordern eine zweistufige Alterungsbehandlung bei etwa 720 °C. Das Ofenprotokoll ist der einzige Beweis dafür, dass der Zeitplan eingehalten wurde.
- Werkzeugkontakt. Nickellegierungen verlieren schnell Oberflächenwärme, daher müssen die Matrizen vorgewärmt und die Kontaktzeit minimiert werden. Hammerenergie und Pressgeschwindigkeit sind ebenso wichtig wie die Legierungschemie.
Diese Faktoren sind nicht theoretisch. Ein zu kalt fertiggeschmiedeter Flansch kann Risse bekommen, und derselbe Flansch kann bei überalterter Hitze im Ofen 15 Prozent seiner spezifizierten Streckgrenze verlieren, sieht aber immer noch makellos aus. Die gleiche Temperaturdisziplin gilt für hochlegierte Stähle und Nickellegierungen; Unser Leitfaden zu Schmieden von Schmiedestücken aus rostfreiem Stahl erklärt die häufigsten Fallstricke ausführlicher.
Streckgrenze bei erhöhter Temperatur für geschmiedete Materialien
Dieses Diagramm vergleicht die typische Mindeststreckgrenze bei erhöhter Temperatur für drei geschmiedete Materialien. Alloy 718 bleibt selbst bei 600 °C über 800 MPa, weshalb es der Standard für hochbelastete rotierende Teile ist. Alloy 625 verliert allmählich an Festigkeit, überschreitet aber bei 700 °C immer noch 400 MPa, was es zu einem guten Kandidaten für Ventilkörper und Druckgehäuse macht. Edelstahl 316 beginnt bei respektablen 290 MPa und sinkt dann schnell über 300 °C ab. Ein Konstrukteur, der einen rostfreien Flansch für eine 500-°C-Leitung spezifiziert, muss mit einer sehr geringen zulässigen Belastung auskommen; Ein Schmieden einer Nickellegierung ändert diese Annahme. Die Grafik zeigt auch, warum Raumtemperaturdaten allein bei der Materialauswahl stark in die Irre führen können.
Wo Schmiedeteile aus Nickellegierungen in der Schwerindustrie verwendet werden
Schmiedeteile aus Nickellegierungen werden dort eingesetzt, wo ein Ausfall teuer ist. In der Öl- und Gasindustrie halten geschmiedete Ventilkörper, Blowout-Preventer und Fracking-Köpfe aus Alloy 625 und 825 den Druck in sauren Bohrlöchern bei arktischen Temperaturen bis über 200 °C aufrecht. Durch das Schmieden wird das Porositätsrisiko beseitigt, das es schwierig macht, Gussteile für diese Aufgabe zu akzeptieren.
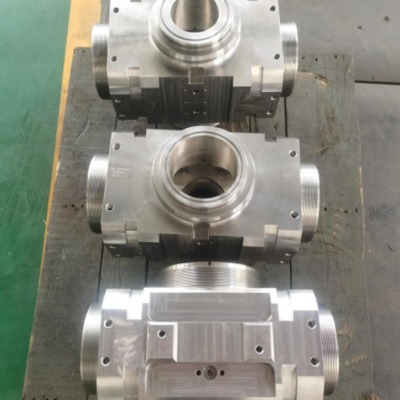 Blowout-Preventer-Schmiedeteile aus Nickellegierung für den Einsatz in Sauerbrunnen Diese geschmiedete BOP-Komponente eignet sich für Hochdruck-Öl- und Gasbohrlöcher, bei denen die Legierung 625-Umhüllung und die Phosphatbeschichtung für Korrosionsbeständigkeit und zuverlässige Bohrlochkopfabschaltung unter extremen Bohrlochbedingungen sorgen. Produkt anzeigen →
Bei der Stromerzeugung werden Schmiedeteile aus Nickellegierungen verwendet, bei denen die Temperatur oder Korrosion die Grenzwerte für rostfreien Stahl überschreitet. Typische Beispiele sind Kernrohrleitungen, Rohrböden und Wasserturbinenwellen. Diese Teile unterliegen einer hohen Biegebeanspruchung und der Zugang zur Inspektion ist nach dem Zusammenbau eingeschränkt.
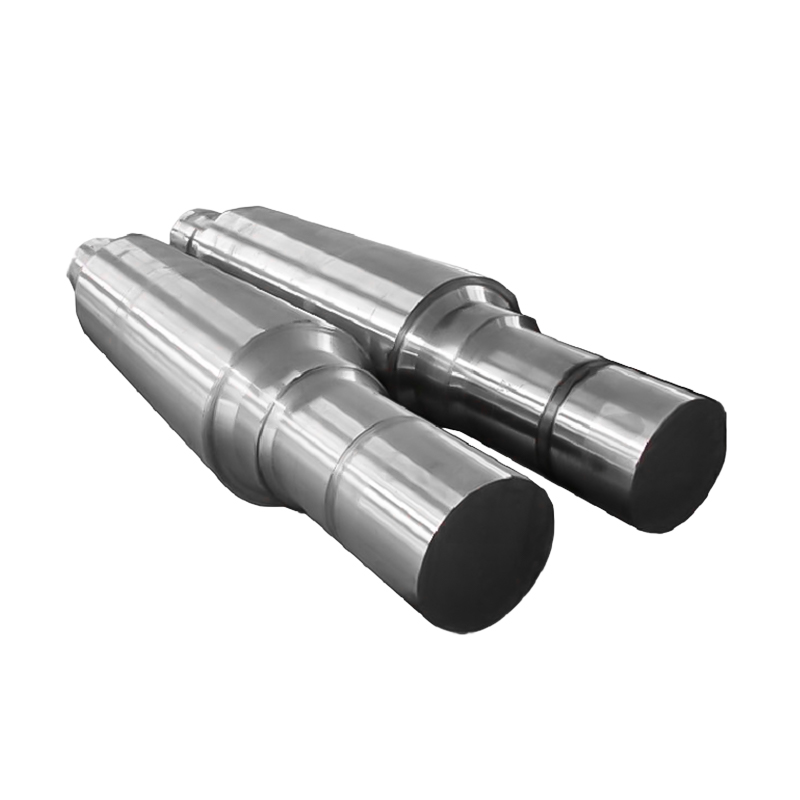 Wellenschmiedeteile für Wasserkraftgeneratoren für den Betrieb mit hohem Drehmoment Diese geschmiedete Welle ist eine zentrale Getriebekomponente für Turbinensätze und hält hohem Drehmoment, Ermüdung und feuchten Bedingungen stand. Die aufgeführten Größen und Materialien unterstützen eine zuverlässige langfristige Stromerzeugung. Produkt anzeigen →
Im Schiffseinsatz widerstehen Propellerwellen und Ruderschäfte aus Alloy 400 Lochfraß in verschmutzten Häfen, wo Kohlenstoffstahl schnell versagt. Chemiefabriken wählen mittlerweile Legierung 825 oder C-276 für Ventildeckel, Pumpenkörper und Reaktorkomponenten im Säurebereich; Die Ultraschallprüfung dieser Schmiedeteile ist Standard, da die Reparatur von Schweißnähten vor Ort schwierig ist.
 Legierung 625 Overlay Valve Cover Forgings for Severe Duty Dieser geschmiedete Ventildeckel mit Überzug aus Alloy 625 wurde für dreiteilige Kugelhähne entwickelt und vereint Korrosionsbeständigkeit und Kosteneffizienz, wodurch er für Hochtemperatur-, Hochdruck-Chemie- und Ölfeldanwendungen geeignet ist. Produkt anzeigen →
Streckgrenze geschmiedeter Güten bei Raumtemperatur (MPa)
Das Säulendiagramm vergleicht die typische Streckgrenze bei Raumtemperatur für sechs Schmiedesorten. Alloy 718 erreicht etwa 1035 MPa, da seine Alterungsbehandlung eine feine Verteilung der Verstärkungsphasen erzeugt. Alloy 625 bietet etwa 490 MPa und ist die praktische Wahl für viele Druckteile, da es mäßige Festigkeit mit hervorragender Korrosionsbeständigkeit in Einklang bringt. Die schlechteren Noten sind keine Misserfolge; Sie eignen sich einfach für Designs mit geringem Stress und knappen Budgets. Ein häufiger Fehler besteht darin, eine höhere Streckgrenze mit einer besseren Schmiedequalität gleichzusetzen. In der Realität führt eine höhere Festigkeit oft zu einer geringeren Duktilität und anspruchsvolleren Schweißverfahren, sodass die Sorte den Konstruktionsvorschriften und dem Fertigungsplan entsprechen muss.
Was Sie vor der Bestellung von Schmiedestücken aus Nickellegierung überprüfen sollten
Der Kauf eines Schmiedeteils aus einer Nickellegierung erfordert mehr Überprüfung als die Bestellung eines Standardflansches aus Kohlenstoffstahl. Das Materialzertifikat allein beweist nicht, dass das Teil die geforderten Eigenschaften aufweist. Eine vollständige Kaufspezifikation sollte Folgendes umfassen:
- Materialrückverfolgbarkeit. Im EN 10204 3.1-Zertifikat müssen Chargenzahl, Zusammensetzung und mechanische Testergebnisse aus derselben Hitze- und Wärmebehandlungscharge wie das gelieferte Teil aufgeführt sein.
- Zerstörungsfreie Prüfung. Geben Sie die Ultraschallmethode und die Akzeptanzstufe an. Für Druckteile ist eine 1,2-mm-Lochreferenz mit flachem Boden üblich; Schreiben Sie es in die Bestellung.
- Dimensionsüberprüfung. Vereinbaren Sie die Konzentrizität der Bohrung, die Ebenheit der Flanschfläche und die Bearbeitungszugabe, damit die Inspektion nach der Bearbeitung nicht zu Streitigkeiten wird.
- Aufzeichnungen über die Wärmebehandlung. Fordern Sie für gealterte Sorten das tatsächliche Zeit-Temperatur-Diagramm an, nicht eine Aussage darüber, dass die Alterung durchgeführt wurde.
- Korngröße, wenn das Design es erfordert. Stark beanspruchte Ringe und rotierende Komponenten erfordern typischerweise ASTM 4 bis 7.
Dokumentieren Sie diese Anforderungen, bevor Sie die Bestellung aufgeben, und geben Sie die Fälschung erst frei, wenn der Papierkram vollständig ist. Durch einen schnellen Immobilienvergleich bleiben die Auswahlkriterien sichtbar, wenn das Handelsteam mit dem Fälscher verhandelt; In der folgenden Tabelle werden die drei am häufigsten diskutierten Materialfamilien bewertet.
Vergleich der Gebrauchseigenschaften von geschmiedeten Materialien (Punktzahl 1–10)
Das Radardiagramm vergleicht Legierung 625, Edelstahl 316 und Kohlenstoffstahl anhand von fünf Servicekriterien auf einer Skala von eins bis zehn. Legierung 625 dominiert die Korrosionsbeständigkeit und Hochtemperaturfestigkeit, weshalb sie so häufig in Ventilgehäusen und Bohrlochkopfschmiedestücken vorkommt. Edelstahl 316 vereint mäßige Korrosionsbeständigkeit mit guter Schweißbarkeit, verliert jedoch bei hoher Temperatur schnell an Festigkeit. Kohlenstoffstahl bleibt die günstigste und am besten schweißbare Wahl, wenn die Betriebsumgebung mild und die Konstruktionsbelastung gering ist. Die Grafik zeigt auch den Zielkonflikt deutlich: Leistung und Kosteneffizienz bewegen sich in entgegengesetzte Richtungen. Der Einsatz dieser Art von Vergleich während der Entwurfsprüfung hilft dem Käufer, dem Ingenieur und dem Fälscher, sich auf die gleichen Auswahlkriterien zu einigen.
Warum ein Full-Process-Schmiedelieferant Ihr Risiko reduziert
Eine eigene Schmiedewerkstatt kann einen guten Rohling herstellen, aber ein Komplettlieferant eliminiert die meisten Schnittstellenrisiken. Wenn ein Unternehmen die Erwärmung, das Schmieden, das Ringwalzen, die Wärmebehandlung, die Bearbeitung und die Endkontrolle kontrolliert, verbleibt das Materialzertifikat beim physischen Teil vom Knüppel bis zum Versand.
Diese integrierte Struktur verkürzt die Vorlaufzeit für nicht standardmäßige Komponenten. Der Fälscher kann das Reduktionsverhältnis anpassen, den Alterungsplan ändern und Testcoupons in einem Durchgang neu bearbeiten, anstatt mehrere Anbieter zu koordinieren. Fragen Sie nach, welche Prozesse intern ablaufen; Die Antwort verrät in der Regel, wo sich Qualitätsprobleme verbergen.
Die Werkstatt von ACE Machinery in Yancheng betreibt 3-Tonnen-, 5-Tonnen- und 15-Tonnen-elektrohydraulische Hämmer, 1-Meter- und 1,5-Meter-Vertikalringwalzwerke, Wärmebehandlungsöfen mit vollständigen Aufzeichnungen und CNC-Bearbeitungszentren. Dieser Ausstattungsbereich bestimmt die maximale Profilgröße und die Ringabmessungen, die aus einer Hand erhältlich sind. In Kombination mit der hauseigenen Schweiß- und Oberflächenbehandlung kann dieselbe Anlage ein fertiges Bauteil liefern, anstatt eine Reihe von Übergaben durchzuführen. Für Zeichnungen, die nicht mit Standardkatalogelementen übereinstimmen, gilt die Nicht standardmäßiger kundenspezifischer Schmiedeservice deckt die Lücke zwischen einem Standardrohling und einem vollständig bearbeiteten Teil ab.



Nachrichten
Schreiben Sie uns jetzt eine Nachricht!
-
Mobiles Terminal
-
Quicklinks
Produkte Über uns Ausstattung und Kapazität Qualität Nachrichten Kontaktieren Sie uns -
Produktkategorie
Schmiedeteile für elektrische Energie Schmiedeteile für Schiffs- und Hafenmaschinen Bergbau- und Metallurgie-Schmiedeteile Schmiedeteile für Lebensmittel- und Futtermittelmaschinen Schmiedeteile für die petrochemische Industrie Schweißfertigung MASSGESCHNEIDERTE FERTIGTEILE -
Kontaktieren Sie uns
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: Nr. 21 Jinfeng Road, Wirtschaftsentwicklungspark, Bezirk Dafeng, Stadt Yancheng, Jiangsu, China
Urheberrecht © 2025 Yancheng ACE Machinery Co., Ltd. Alle Rechte vorbehalten.
Hersteller von Freiformschmiedeteilen in China
Lieferant kundenspezifischer Präzisionsschmiedeteile