Branchennachrichten
Zuhause / Nachrichten / Branchennachrichten / Markt für Schmiedeteile für Windkraftanlagen: Leitfaden für Getriebeschmiedeteile, Spezifikationen und Beschaffung
 Zuhause / Nachrichten / Branchennachrichten / Markt für Schmiedeteile für Windkraftanlagen: Leitfaden für Getriebeschmiedeteile, Spezifikationen und Beschaffung
Branchennachrichten
Markt für Schmiedeteile für Windkraftanlagen: Leitfaden für Getriebeschmiedeteile, Spezifikationen und Beschaffung
2026-10-15
Ein Getriebehersteller erhält den Auftrag für eine 6-MW-Offshore-Plattform und stellt dann fest, dass kein zugelassener Lieferant innerhalb von 14 Wochen einen 1,5 m langen Zahnkranz aus 18CrNiMo7-6 walzen kann. Der Turbinenauftrag war nie das Risiko. Das Schmieden war. Auf dem Schmiedemarkt für Windkraftanlagen ist die Gesamtnachfrage nach sauberer Energie selten die entscheidende Variable. Es geht darum, ob große, wärmebehandelte, ultraschallgeprüfte Komponenten termingerecht und spezifikationsgerecht hergestellt werden können.
In diesem Leitfaden wird dargelegt, was der Markt kauft, wo die Kapazität knapp wird und welche technischen Prüfungen eine akzeptable Fälschung von einer teuren Ausschussware unterscheiden.
Was der Markt tatsächlich kauft
Der Schmiedeinhalt einer modernen Turbine lässt sich in vier Gruppen einteilen:
- Getriebeeinbauten: Planetenträger, Planetenräder, Sonnenräder, Hohlräder und Zwischenwellen.
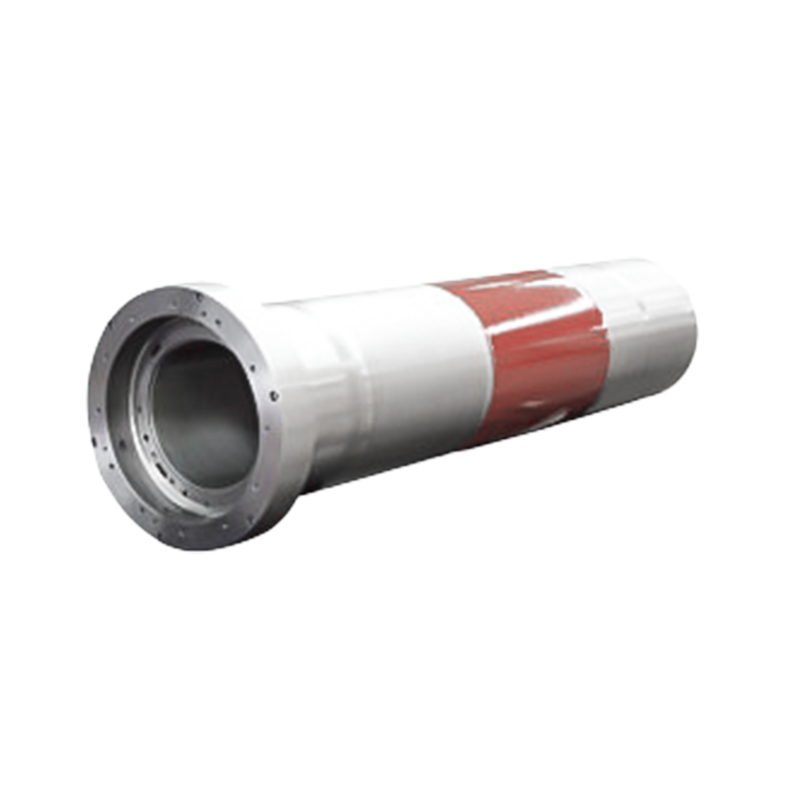
- Hauptantriebsstrang: geschmiedete Hauptwellen, Kupplungsflansche und Lagergehäuse.
- Turm- und Giersystem: geschmiedete Turmflansche, Gier- und Pitchlagerringe sowie Drehkränze.
- Gondelhardware: Nabenkomponenten, Bremsscheiben und Hochlastbefestigungen.
Diese Teile werden aus konsistenten Gründen geschmiedet statt gegossen: Der Kornfluss folgt dem Lastpfad, das Ermüdungsverhalten unter zyklischem Drehmoment ist besser vorhersehbar und interne Fehler können durch Ultraschallprüfung auf ihre Größe bestimmt werden. Der letzte Punkt ist kommerziell und nicht akademisch. Ein Gussstück mit einem inakzeptablen Porositätsindikator wird oft spät in der Bearbeitung aussortiert, nachdem der größte Teil der Wertschöpfung bereits erzielt wurde.
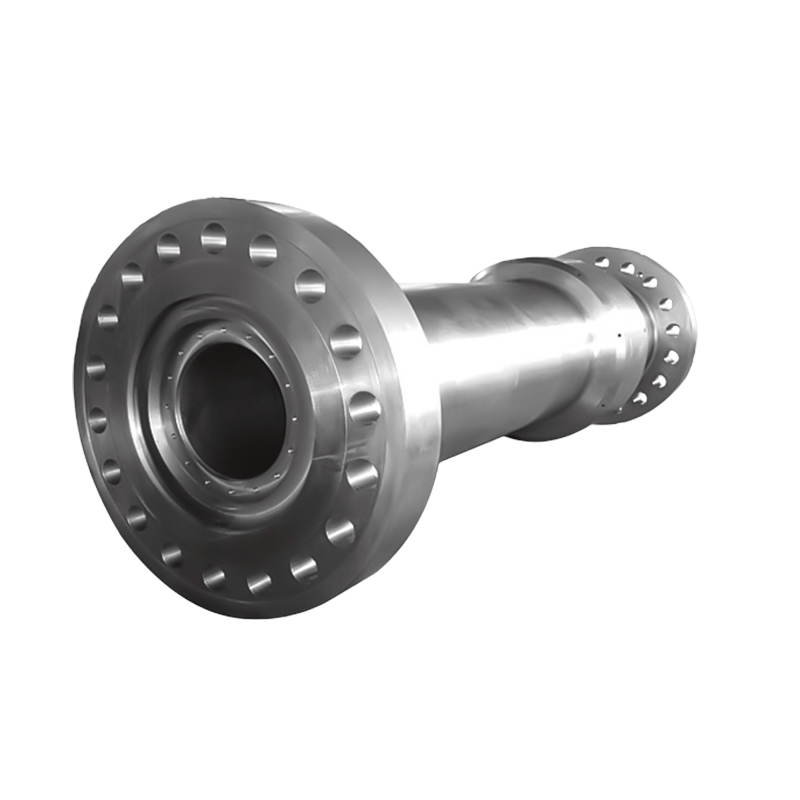
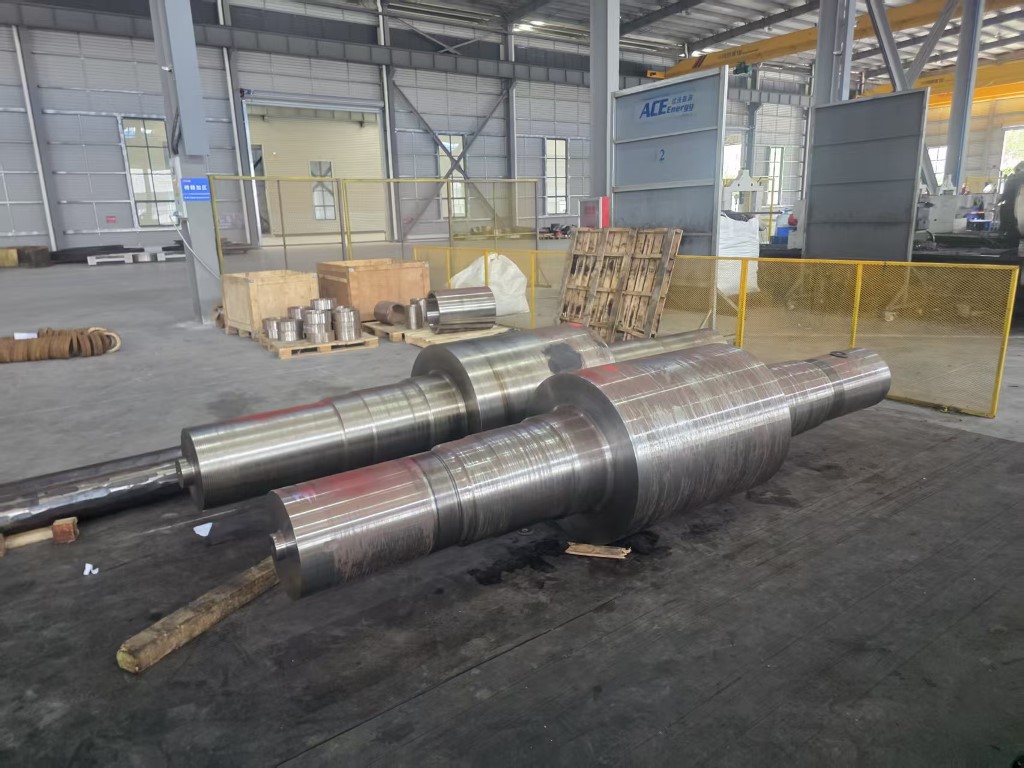 3 MW–10 MW Windturbinen-Planetenträger-Schmiedeteile Geschmiedete Planetenträger für Windgetriebe mit 3–10 MW, mit 18CrNiMo7-6/42CrMo4-Optionen und UT-, PT- und MPI-Tests für Hochleistungslastpfade. Produkt anzeigen →
Warum Schmiedeteile immer größer werden
Die Nennleistung hängt stark vom Rotordurchmesser ab und das Drehmoment hängt von der überstrichenen Fläche und dem Übersetzungsverhältnis ab. Das praktische Ergebnis ist, dass sich ein 3-MW-Getriebe und ein 10-MW-Getriebe in der Bauteilgröße nicht um den Faktor drei unterscheiden. Sie unterscheiden sich um einen viel größeren Faktor im Ringdurchmesser, der Wandstärke und dem Einzelstückgewicht. Planetenträger, die einst unter einer Tonne Lagen, überschreiten heute auf Offshore-Plattformen routinemäßig zwei bis drei Tonnen.
Größere Schmiedeteile stoßen gleichzeitig an drei Grenzen:
- Barren- und Knüppelgröße, die den Querschnitt begrenzt, der gestaucht oder gezogen werden kann.
- Verfügbare Schmiedeenergie, ausgedrückt als Hammertonnage oder Presskapazität.
- Ofenabmessungen und Abschreckgleichmäßigkeit, die darüber entscheiden, ob ein schwerer Abschnitt durch die Wand hindurch konstante Eigenschaften erreicht.
Wenn einer dieser Grenzwerte überschritten wird, lehnt ein Lieferant entweder die Anfrage ab oder bietet eine längere Vorlaufzeit mit einem höheren Risiko für Nacharbeiten an. Beide Antworten sind nützliche Informationen für den Käufer.
Spezifikationen, die über die Akzeptanz entscheiden
Schmiedeteile für Windgetriebe werden üblicherweise aus legierten Stählen wie 42CrMo4, 34CrNiMo6, 18CrNiMo7-6 oder 20MnCr5 spezifiziert. Die Qualität ist wichtig, aber was nach dem Schmieden passiert, ist wichtiger.
Mechanische Eigenschaften und Wärmebehandlung
Durch Abschrecken und Anlässe, Einsatzaufkohlen und Nitrieren entstehen sehr unterschiedliche Härteprofile und Kernzähigkeiten. Ein für Oberflächenermüdungsbeständigkeit einsatzgehärtetes Hohlrad kann nicht gegen ein induktionsgehärtetes Äquivalent ausgetauscht werden, ohne die Kontaktspannung und Verzerrungszugaben neu zu berechnen.
Zerstörungsfreie Prüfung
Zu den Getriebe- und Hauptwellenschmiedeteilen gehören Ultraschallprüfungen gemäß vereinbarter Schärfegrade zum Standard, mit Magnetpartikel- oder Farbeindringprüfung auf bearbeiteten Oberflächen. Abnahmekriterien gehören auf die Zeichnung. Ein Lieferant, der keinen wiederholbaren Ultraschallbericht erstellen kann, sollte für diese Teile nicht in Betracht gezogen werden.
Maß- und Bearbeitungszugaben
Das Gewicht des einzelnen Stücks, die Zeichnungstoleranz und das für die Endbearbeitung verbleibende Material bestimmen die Kosten. Ein Aufmaß von 6 mm an einem 1,5-m-Ring unterscheidet sich kommerziell stark von einem Aufmaß von 12 mm, auch wenn beide technisch akzeptabel sind.
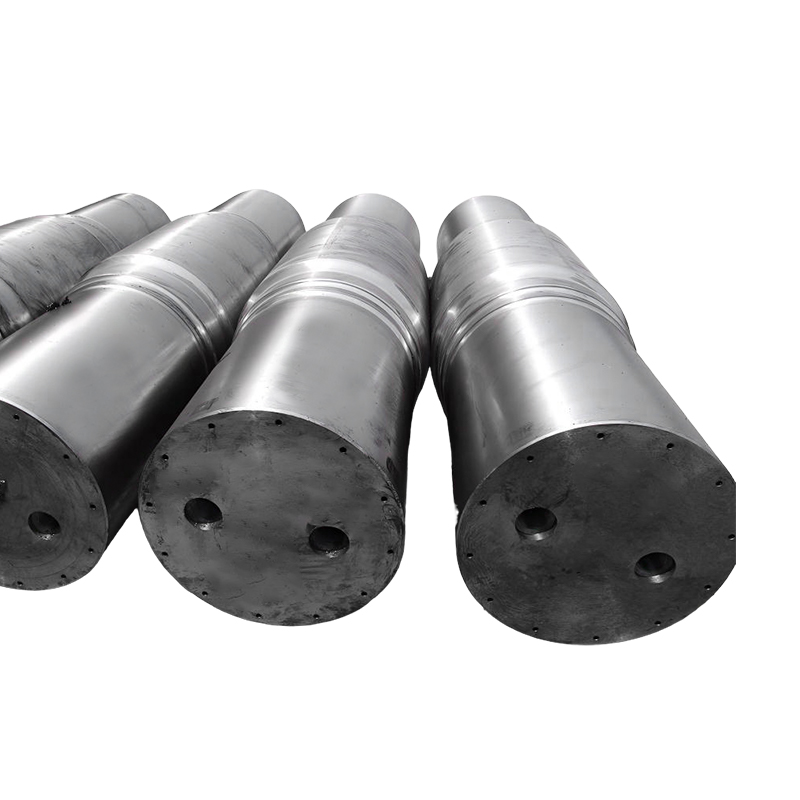
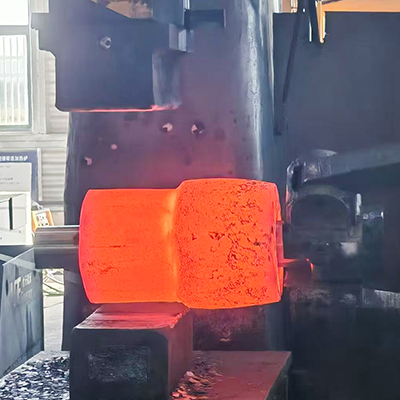 Planetengetriebe-Schmiedeteile für Windkraftanlagen mit 5 bis 10 MW Kundenspezifische Schmiedeteile für Planetenräder der 1.–3. Stufe für Windgetriebe mit 5–10 MW unter Verwendung von 18CrNiMo7-6 oder 42CrMo4 mit 100 % UT/PT/MPI-Prüfung. Produkt anzeigen →
Typische Schmiedeteile für Windantriebsstränge auf einen Blick
| Komponente | Typisches Material | Formungsroute | Schlüsselüberprüfung |
|---|---|---|---|
| Planetenträger | 42CrMo4, 34CrNiMo6 | Freiformschmieden, gestaucht und gezogen | Ultraschallprüfung, mechanische Prüfung, Abmessungen |
| Zahnkranz | 18CrNiMo7-6, 42CrMo4 | Ringwalzen, dann Bearbeitung | Ultraschallprüfung, Härtetiefe, Verzug nach Wärmebehandlung |
| Sonnenrad und Planetenrad | 18CrNiMo7-6, 20MnCr5 | Freiformschmieden oder Stauchen, dann Wälzfräsen | Gehäusetiefe, Profil, Ultraschallprüfung |
| Hauptwelle | 34CrNiMo6, 42CrMo4 | Freiformschmieden, starke Stauchung | Ultraschallprüfung, mechanische Eigenschaften, Konzentrizität |
| Turmflansch | S355NL, 42CrMo4 | Ringrollen | Ultraschallprüfung, Ebenheit, Lochposition |
| Gier- und Pitchlagerring | 42CrMo4 und Lagerstahlvarianten | Ringrollen | Ultraschallprüfung, Härte, Laufbahntoleranz |
Die Ringrollkapazität ist oft die eigentliche Einschränkung
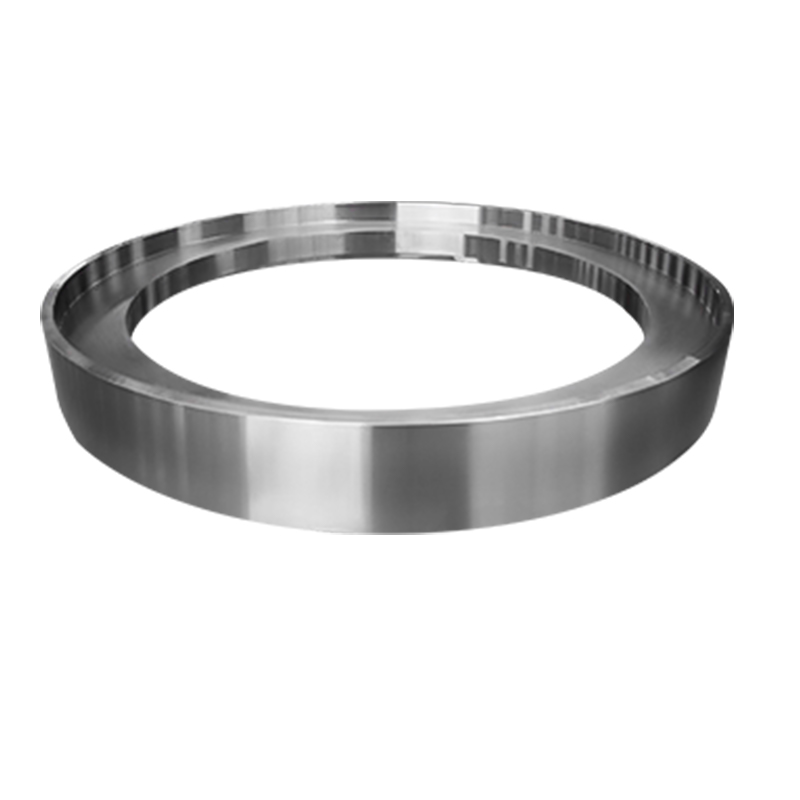
Zahnkränze, Turmflansche und Lagerringe werden durch radial-axiales Ringwalzen und nicht durch Freiformschmieden hergestellt, da beim Walzen ein Kornfluss in Umfangsrichtung entsteht, der Ringspannung weitaus besser standhält als ein aus Blech gefertigtes oder aus einem Block geschnittenes Teil.
Die Ringwalzekapazität wird durch messbare Grenzen definiert:
- Maximaler Außendurchmesser, üblicherweise 1 m bis 1,5 m für mittelgroße Mühlen, mit einem viel kleineren Lieferantenpool darüber hinaus.
- Maximale Ringhöhe und Wandstärke, die bestimmt werden soll, ob ein Getriebe-Hohlradrohling in einem Durchgang gewalzt werden kann.
- Mindestverhältnis von Bohrungsdurchmesser und Wandstärke, unterhalb dessen der Ring beim Walzen an Stabilität verliert.
Ein Käufer, der Angebote vergleicht, sollte diese drei Zahlen schriftlich erfragen. Bei einem Angebot, in dem sie weggelassen werden, handelt es sich häufig um ein Angebot, das an Subunternehmer vergeben wird, wodurch die Lieferkette um eine erweiterte Stufe wird und ein weiterer Punkt entsteht, an dem die Rückverfolgbarkeit scheitern kann.
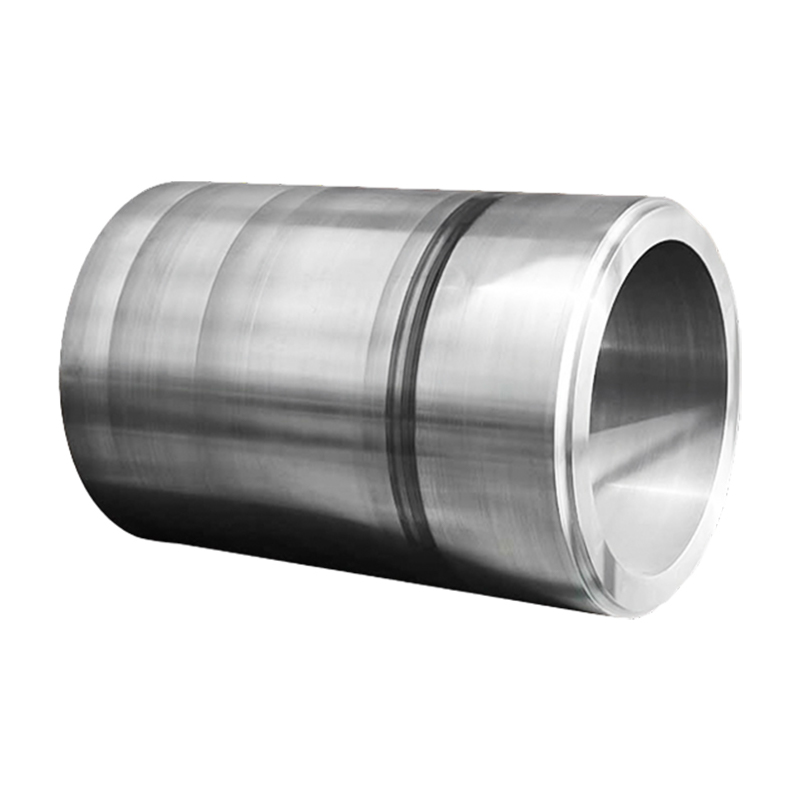
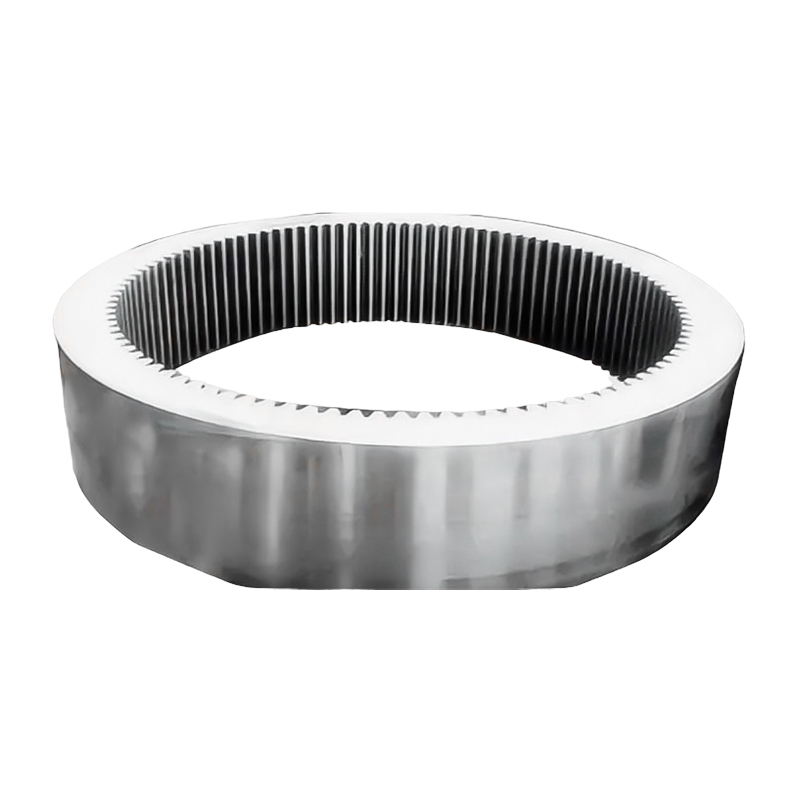 Hohlrad-Schmiedeteile für Windkraftanlagen von 5 bis 10 MW Zahnkranz-Schmiedeteile für 5–10 MW-Windplanetensysteme, ringgewalzt und aufgekohlt-vergütet mit präzisionsgeschliffenen Zähnen für hohe Leistungsbelastungen. Produkt anzeigen →
Was Sie überprüfen sollten, bevor Sie eine Bestellung aufgeben
- Auf das Gewicht und den Umfang des Teils abgestimmte Schmiedeausrüstung mit Angabe der Hammer- oder Presstonnage.
- Wärmebehandlungsöfen mit dokumentierten Belastungsdiagrammen und Abschreckfähigkeit für die jeweiligen Abschnittsdicke.
- Eigene Ultraschall- und Oberflächenprüfung mit qualifizierten Bedienern und Referenzblöcken.
- Rückverfolgbarkeit der Chargennummer bis zum fertigen Teil, einschließlich aller an Subunternehmer vergebenen Arbeiten.
- Bearbeitungsfähigkeit, wenn Fertigteile anstelle von Rohschmiedeteilen benötigt werden.
- Erstartikeldokumentation aus einem vergleichbaren Projekt, keine allgemeine Broschüre.
- Die Vorlaufzeit umfasst Wärmebehandlung und Prüfung, nicht nur Schmiedestunden.
- Vereinbarte Geschäftsbedingungen für Nacharbeiten und Nichtkonformität, die vor dem Schmelzen der ersten Schmelze festgelegt werden.
Wo sich Kosten und Risiko konzentrieren
Bei großen Getriebeschmiedestücken ist die Wärmebehandlung die häufigste Ausschussquelle. Abschreckrisse, unzureichende Einsatztiefe, übermäßige Verformung und Härteschwankungen um einen großen Ring herum treten alle auf, nachdem der Großteil der Material- und Bearbeitungskosten aufgewendet wurde. Der Verzug ist bei Zahnkränzen besonders kostspielig, da das Teil nach der Wärmebehandlung nachbearbeitet werden muss und das Aufmaß im Voraus geplant und nicht nachträglich korrigiert werden muss. Überprüfung Grundlagen der Metallwärmebehandlung Mit einem Lieferanten lässt sich schnell testen, ob der Prozess verstanden oder lediglich behauptet wird.
Das Testen ist der zweite Schwerpunkt. Die Ultraschallprüfung eines zwei Tonnen schweren Planetenträgers nimmt Zeit in Anspruch, erfordert einen qualifizierten Bediener und führt zu einer Aufzeichnung, die ein technisches Team des Kunden Jahre später prüfen kann. Lieferanten, die die Inspektion als Formsache betrachten, erscheinen eher als Lieferprobleme als als Qualitätsprobleme, was es schwierig macht, sie im Angebot zu erkennen.
Wie die ACE-Gruppe Windgetriebeprogramme unterstützt
ACE-Gruppe betreibt eine integrierte schwere Fertigungskette, die Schmieden, Wärmebehandlung, Präzisionsbearbeitung, Schweißkonstruktionen und Hochleistungslackierung umfasst, mit einer Produktpalette, die bereits Schmiedeteile zur Stromerzeugung für Wind-, Wasser- und Nuklearanwendungen umfasst. Der Kernproduktionsstandort, Jiangsu ACE Energy Technology, nahm im November 2025 die Produktion auf einem 55 Hektar großen Gelände mit mehr als 50.018 Quadratmetern bebauter Fläche auf.
Zu den für Windgetriebearbeiten relevanten Geräten gehören 3-Tonnen-, 5-Tonnen- und 15-Tonnen-elektrohydraulische Hämmer, 1-m- und 1,5-m-Vertikal-Ringwalzmaschinen, gasbefeuerte Heizöfen, Wärmebehandlungs-Widerstandsöfen, Abschrecktanks, Induktionshärteanlagen und Bearbeitungszentren. Für Windanwendungen umfasst das Sortiment Getriebekomponenten mit 3 MW bis 10 MW, darunter Planetenträger, Planetenräder der ersten, zweiten und dritten Stufe, Sonnenräder und Hohlräder der ersten und zweiten Stufe sowie nicht standardmäßige kundenspezifische Schmiedeteile und fertig bearbeitete Teile.
Insgesamt mangelt es dem Schmiedemarkt für Windkraftanlagen nicht an Kapazitäten. Die Kapazität für große, wärmebehandelte und geprüfte Teile, die nach einem vorhersehbaren Zeitplan geliefert werden, ist unzureichend. Käufer, die die Ringwalzengrenzen, die Wärmebehandlungsfähigkeit und den Inspektionsumfang bestätigen, bevor sie einen Auftrag erteilen, vermeiden den größten Teil des Verzögerungsrisikos und zahlen in der Regel auch weniger dafür, da Nacharbeiten und beschleunigte Fracht nie im ursprünglichen Angebot aufgeführt sind.
Nachrichten
Schreiben Sie uns jetzt eine Nachricht!
-
Mobiles Terminal
-
Quicklinks
Produkte Über uns Ausstattung und Kapazität Qualität Nachrichten Kontaktieren Sie uns -
Produktkategorie
Schmiedeteile für elektrische Energie Schmiedeteile für Schiffs- und Hafenmaschinen Bergbau- und Metallurgie-Schmiedeteile Schmiedeteile für Lebensmittel- und Futtermittelmaschinen Schmiedeteile für die petrochemische Industrie Schweißfertigung MASSGESCHNEIDERTE FERTIGTEILE -
Kontaktieren Sie uns
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: Nr. 21 Jinfeng Road, Wirtschaftsentwicklungspark, Bezirk Dafeng, Stadt Yancheng, Jiangsu, China
Urheberrecht © 2025 Yancheng ACE Machinery Co., Ltd. Alle Rechte vorbehalten.
Hersteller von Freiformschmiedeteilen in China
Lieferant kundenspezifischer Präzisionsschmiedeteile