Branchennachrichten
Zuhause / Nachrichten / Branchennachrichten / ABS-zertifizierte Schmiedeteile: Was Werften vor der Bestellung von Schiffsteilen benötigen
 Zuhause / Nachrichten / Branchennachrichten / ABS-zertifizierte Schmiedeteile: Was Werften vor der Bestellung von Schiffsteilen benötigen
Branchennachrichten
ABS-zertifizierte Schmiedeteile: Was Werften vor der Bestellung von Schiffsteilen benötigen
2026-10-16
Eine Werft strahlte bei der Eingangskontrolle eine geschmiedete Propellerwelle ab. Die Chemie stimmt, die Zugfestigkeitsergebnisse passen und das Werkszertifikat sieht vollständig aus. Was fehlt, ist eine Unterschrift des ABS-Sachverständigen im Prüfprotokoll, sodass der Schacht nicht ohne eine Konzession oder eine Wiederholungsprüfung in ein klassifiziertes Schiff gelangen kann. Diese eine Lücke kann den Zeitplan für einen Neubau um drei bis fünf Wochen verlängern, und das Schmieden selbst ist vollkommen in Ordnung.
ABS-zertifizierte Schmiedeteile sind nicht einfach Schmiedeteile mit beigefügtem Prüfbericht. Dabei handelt es sich um Komponenten, die im Rahmen einer Prüfvereinbarung mit dem American Bureau of Shipping hergestellt werden, bei der die Materialgüte, die Stahlwärme, die Schmiederoute, das Teststück, die Wärmebehandlungsaufzeichnungen und die Endabmessungen anhand der ABS-Regeln für Materialien und Schweißen überprüft werden. Das Zertifikat ist der letzte Schritt in dieser Kette, nicht der gesamte Schritt.
Dieser Leitfaden behandelt, was das Zertifikat bestätigt, welche Schmiedeteile es normalerweise benötigen, wie die Untersuchungsschritte zu einem normalen Produktionsablauf passen und welche Fehlerstellen die meisten Nacharbeiten verursachen.
Wurde ein ABS-Zertifikat für eine Fällschung tatsächlich bestätigt
ABS funktioniert auf zwei Ebenen und ihre Vielfalt führt zu den meisten Verzögerungen. Die erste ist die Genehmigung des Herstellers durch eine Werksgenehmigung oder Fertigungsbewertung, die bestätigt, dass die Anlage, die Prozesssteuerung und die Testeinrichtungen dem gelieferten Umfang entsprechen. Bei der zweiten handelt es sich um die Zertifizierung des einzelnen Produkts, bei der ein Sachverständiger überprüft, ob ein bestimmter Artikel oder eine bestimmte Charge in einer akzeptierten Güteklasse hergestellt, nach Bedarf getestet und auf seine Stahlwärme rückverfolgbar ist.
Für Wellen erkennt ABS Schmiedegüter von Güteklasse 2 bis Güteklasse 5 an, mit steigender Streckgrenze und strengerer Kontrolle der Chemie und Wärmebehandlung mit zunehmender Güteklasse. Für Struktur- und Druckhalteteile gelten gesonderte Regelkapitel. Eine höhere Güteklasse ist nicht automatisch besser: Ein Schacht der Güteklasse 5 erfordert eine genauere Ofenkontrolle und jede Abweichung im Wärmebehandlungsprotokoll stellt ein direktes Zertifizierungsrisiko dar.
| Dokument | Herausgegeben von | Wurde bestätigt | Gemeinsame Lücke |
|---|---|---|---|
| Mühlenprüfzertifikat | Stahlwerk oder Fälscher | Chemische und mechanische Ergebnisse der Stahlhitze | Erfüllt allein nicht die Anforderung einer ABS-Umfrage |
| Konformitätsbescheinigung | ABS | Der Material- oder Produkttyp erfüllt die Regelanforderungen | Dies ist kein Beweis dafür, dass der Gegenstand in Ihrem Garten im Rahmen einer Untersuchung hergestellt wurde |
| Geräte- oder Prüfzeugnis | ABS-Gutachter | Ein bestimmter Artikel oder eine bestimmte Ladung, bezeugte Tests, Rückverfolgbarkeit der Ladungsnummer | Gilt nur, wenn der Gutachter tatsächlich Zeuge der Tests war |
| Bericht über die zerstörungsfreie Prüfung | Prüfungsunterauftragnehmer | Ultraschall- oder Magnetpartikel-Ergebnisse | Das Verfahren muss klassenakzeptiert und vom Personal zertifiziert sein |
Welche Schmiedeteile benötigen normalerweise eine ABS-Zertifizierung?
Auf einem klassifizierten Schiff folgt die Anforderung der Funktion. ABS erwartet, dass Komponenten untersucht werden, deren Ausfall den Antrieb, die Lenkung oder eine Druckbegrenzung kosten würde.
- Propellerwellen, Zwischenwellen, Stevenrohrwellen und Schubwellen
- Ruderschäfte, Ruderzapfen und Ruderträgerkomponenten
- Kupplungs- und Flanschschmiedeteile, die Teil der Wellenlinie sind
- Schiffsschrauben, Stehbolzen und Hydraulikmuttern für Kupplungen und Ruderbaugruppen
- Zahnräder, Ritzel und Wellen für Hauptantriebsgetriebe
- Decksmaschinen und Festmacherkomponenten, sofern die Notation dies erfordert
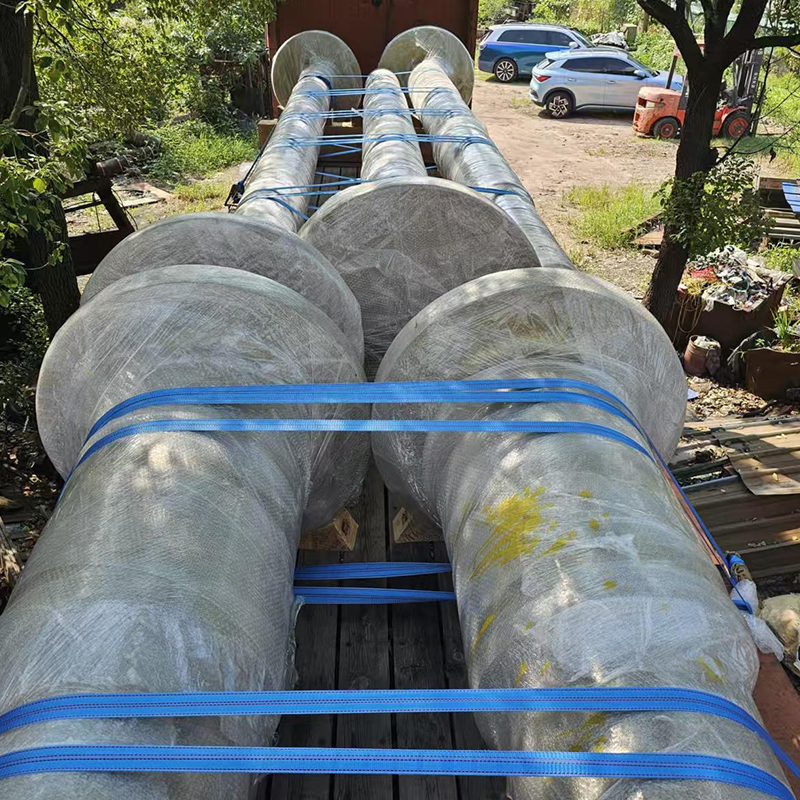 Propellerwellen-Schmiedeteile für klassifizierte Marineschiffe C45E-Propellerwellenschmiede für kritische Schiffsantriebsstränge mit 10.500 kg Gewicht und großen Abmessungen; Überprüfen Sie vor der Bestellung den Bedarf an Umfragen. Produkt anzeigen →
Teile außerhalb der Antriebs- und Steuerkette werden unterschiedlich behandelt. Je nach Klassenbezeichnung und Flaggenstaat ist für eine Pumpenwelle oder ein Halterungsschmiedestück möglicherweise überhaupt keine Einheitenzertifizierung oder nur ein Materialzertifikat erforderlich. Klären Sie diese Frage, bevor Sie die Bestellung aufgeben, und nicht erst, nachdem die Schmiedearbeiten abgeschlossen sind. Eine umfassendere Sicht auf dieselbe Familie finden Sie in unserem Schmiedeteile für Schiffs- und Hafenmaschinen Reichweite.
Der Vermessungsweg von der Bestellung bis zur Lieferung
Die Zertifizierung ist eine Folge, und jeder Schritt schließt sich an den nächsten an. Das Überspringen spart seltene Zeit.
- Regelprüfung und Zeichnungsüberprüfung: Bestätigen Sie die Klassennotiz, die erforderliche Note, den Testplan und etwaige Schlagprüfungstemperaturen, bevor die Zeichnung freigegeben wird.
- Stahlauswahl: Jede Ladung muss rückverfolgbar sein und gegebenenfalls von einem zugelassenen Werk hergestellt werden. Eine ähnliche Notiz aus einer nicht genehmigten Quelle kann nicht allein durch Tests ermittelt werden.
- Schmieden: Reduktionsverhältnis, Schmiedetemperaturbereich und die Anzahl der Nacherwärmungen werden erfasst. Reparaturschweißen ist keine Werkstattentscheidung; Es bedarf einer ordnungsgemäßen Genehmigung und in der Regel einer erneuten Wärmebehandlung.
- Wärmebehandlung: Normalisieren oder Abschrecken und Anlassen auf die entsprechende Güteklasse, wobei für das Zertifizierungspaket Ofenpläne, Chargenposition und Thermoelementaufzeichnungen geführt werden.
- Teststück: Entnommen aus einer Verlängerung des Schmiedeteils oder aus einem separat geschmiedeten Teststück, das dem gleichen Reduktionsverhältnis und der gleichen Wärmebehandlung wie das Teil, das es darstellt, zusammengestellt wurde.
- Beobachtete Tests: Zug-, Schlag- und Härtetests, die in Anwesenheit des Gutachters oder im Rahmen einer vereinbarten Überwachungsvereinbarung für genehmigte Arbeiten durchgeführt werden.
- Untersuchung und Maßkontrolle: Ultraschallprüfung auf das erforderliche Akzeptanzniveau, Magnetpulverprüfung auf fertigen Oberflächen, sofern angegeben, und ein Maßbericht anhand der genehmigten Zeichnung.
- Kennzeichnung und Ausstellung von Zertifikaten: Schmelzennummer, Güteklasse, Teileidentität und Gutachterstempel werden angebracht, damit die Rückverfolgbarkeit auch über die Bearbeitung und Lackierung hinaus gewährleistet ist.
Käufer sollten Inspektionspunkte vor der Freigabe sperren
Die meisten Streitigkeiten über ABS-zertifizierte Schmiedeteile gehen auf zu spät vereinbarte Details zurück. Es lohnt sich, diesen Artikel in die Bestellung einzutragen.
- Notenübereinstimmung: Die Note auf der Zeichnung muss mit einer für diese Bewerbung akzeptierten Note übereinstimmen. Durch die Erhöhung einer Güteklasse ändern sich die Auswirkungen auf die Anforderungen und die Ofensteuerung.
- Test-Coupon-Position: Coupons stammen normalerweise aus einer Verlängerung in Richtung der Hauptarbeitsspannung und nicht aus dem Körper des Teils.
- Prüfumfang: Zugprüfung pro Schmelze, Schlagprüfung bei der Auslegungstemperatur und eine Härteprüfung im gesamten Abschnitt, wo die Regel dies erfordert.
- Prüfungsniveau und -umfang: Vereinbaren Sie den Scanplan, den Referenzstandard und das Berichtsformat im Voraus, ansonsten muss das Teil nach der Grobbearbeitung möglicherweise noch einmal untersucht werden.
- Reparaturrichtlinie: Keine Schweißnahtreparatur ohne Genehmigung und keine Vermischung von Oberflächenfehlern ohne dokumentiertes Verfahren.
- Bearbeitungszugabe: Schmiede- und Fertigtoleranzen sind unterschiedliche Dinge. Lassen Sie genügend Material für die Prüfung und Endbearbeitung, ohne unterhalb des angegebenen Abschnitts zu schneiden.
- Dokumentationssatz: Zertifikat, Ofendiagramme, Prüfberichte, Untersuchungsberichte und Maßbericht, alle mit Querverweisen zur Zeichnungsrevision.
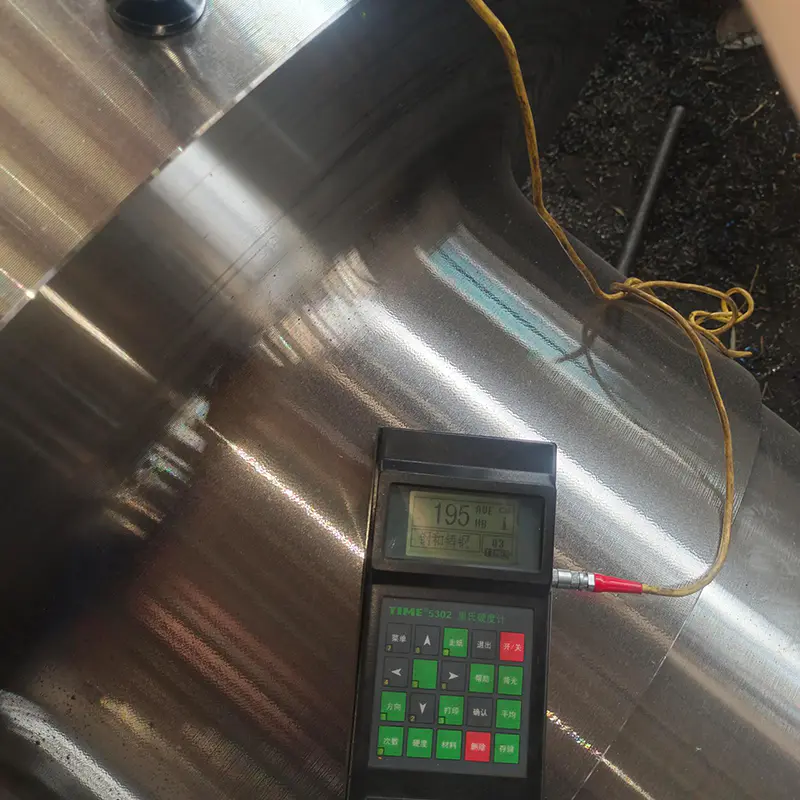 Schmiedeteile für Schiffszwischenwellen aus C45E-Stahl C45E-Zwischenwellenschmieden, 12.100 kg, mit Wärmebehandlung und Präzisionsbearbeitung; Vereinbaren Sie frühzeitig in der Bestellung die Untersuchungs- und Behandlungsaufzeichnungen. Produkt anzeigen →
Wärmebehandlungsaufzeichnungen sind oft der nächstfolgende Teil einer Lieferantenakte. Unser Zusammenfassung der Grundlagen der Metallwärmebehandlung erklärt, welche Parameter ein Vermesser sehen möchte.
Warum ABS-zertifizierte Schmiedeteile abgelehnt oder zurückgestellt werden
In der Praxis kommt es selten zum Ausschuss, wenn der Zugversuch nicht bestanden wurde. Sie entstehen durch Lücken in der Beweislage.
- Ein Zertifikat, das die Stahlhitze abdeckt, jedoch nicht den einzelnen Artikel, wodurch die Rückverfolgbarkeit der Einheit beeinträchtigt wird.
- Ein Teststück, das aus einer anderen Hitze geschmiedet oder einer anderen Wärmebehandlung als das fertige Teil zusammengesetzt wurde.
- Härtestreuung über die Regelgrenze hinaus, wurde auf eine unvollständige Umwandlung während des Abschreckens hingewiesen.
- Schlagprüfung bei falscher Temperatur oder falscher Probenausrichtung.
- Die Ultraschalluntersuchung wurde vor der abschließenden Wärmebehandlung durchgeführt, daher entsprechen die Ergebnisse nicht mehr dem Auslieferungszustand.
- Fehlende Ofendiagramme oder eine Chargenaufzeichnung, die das Teil nicht einem bestimmten Zyklus zuordnen kann.
- Bei der Abschlussbesichtigung wurde eine nicht genehmigte Schweißnahtreparatur festgestellt.
- Die Markierung geht während der Bearbeitung verloren, sodass keine Möglichkeit besteht, das fertige Teil mit seinem Zertifikat zu verbinden.
Jedes dieser Probleme ist kostengünstig zu verhindern und teuer in der Korrektur. Sobald eine Welle fertig bearbeitet ist, bedeutet normalerweise eine erneute Prüfung, dass Material verschrottet wird oder ein Zugeständnis ausgehandelt wird.
Vorlaufzeit, Kosten und der Wert einer genehmigten Arbeit
Die Zertifizierung ist mit echten Kosten verbunden: zusätzliches Couponmaterial, Anwesenheit eines Gutachters, zusätzliche Prüfung und ein Dokumentationsaufwand, der parallel zur Produktion läuft. Für einen ersten Artikel müssen Sie mit einer zusätzlichen Vorlaufzeit von ein bis drei Wochen rechnen. Bei Nachbestellungen, die im Rahmen einer genehmigten Werksvereinbarung erstellt werden, kann sich dieser Zeitraum auf einige Tage verkürzen, da die Inspektion auf eine Überwachungsbasis umgestellt wird und nicht auf die Anwesenheit bei jeder Prüfung.
Der bessere Hebel besteht darin, einen Fälscher zu wählen, der die gesamte Kette im eigenen Haus kontrolliert. Jeder an einen Subunternehmer vergebene Prozess ist eine weitere Übergabe der Rückverfolgbarkeit und eine weitere Möglichkeit, dass Aufzeichnungen unvollständig ankommen.
Die ACE Group fertigt geschmiedete Komponenten an einem 55 Hektar großen Standort in Jiangsu mit mehr als 50.018 Quadratmetern überdachter Produktionsfläche, die im November 2025 in Betrieb genommen wurde. Die Werkstatt verfügt über 3-Tonnen-, 5-Tonnen- und 15-Tonnen-elektrohydraulische Hämmer sowie 1-Meter- und 1,5-Meter-Vertikalringwalzmaschinen, unterstützt durch gasbetriebene Heizöfen, Wärmebehandlungs-Widerstandsöfen, Abschrecktanks, Induktionshärtungsanlagen und Bearbeitungszentren. Schmieden, Wärmebehandlung, maschinelle Bearbeitung, Schweißfertigung und Oberflächenbeschichtung unterliegen einem Qualitätssystem, das die Rückverfolgbarkeit der Chargennummer vom Stahleingang bis zum Versand gewährleistet.
 Ruderschaftschmiedeteile für Schiffssteuersysteme Schwere Ruderschaft-Schmiedeteile aus 316L, 45E und 40Cr, Beispiel 8.700 kg und D522 × 6.002 mm, zur Klassenüberprüfung nach Zeichnung geliefert. Produkt anzeigen →
Wellen, Ruderkomponenten, Flansch- und Bolzenschmiedeteile, Getrieberohlinge und nicht standardmäßige kundenspezifische Teile werden nach Zeichnung geliefert, wobei Prüf- und Behandlungsprotokolle für die Klassenüberprüfung vorbereitet werden. Wenn die Notation, die Note und der Prüfungsplan in der Angebotsphase bestätigt werden, wird der Zertifizierungspfad vorhersehbar.
Bei ABS-zertifizierten Schmiedestücken hängt der Erfolg oder Misserfolg eher von der Vorbereitung als von der Stahlqualität ab. Legen Sie die Notiz, den Testschein, das Prüfungsniveau und die Dokumentation fest, bevor der erste Lauf gegossen wird, und der Vermesser wird zum Kontrollpunkt auf einer geplanten Route und nicht zum Hindernis am Ende der Route.



Nachrichten
Schreiben Sie uns jetzt eine Nachricht!
-
Mobiles Terminal
-
Quicklinks
Produkte Über uns Ausstattung und Kapazität Qualität Nachrichten Kontaktieren Sie uns -
Produktkategorie
Schmiedeteile für elektrische Energie Schmiedeteile für Schiffs- und Hafenmaschinen Bergbau- und Metallurgie-Schmiedeteile Schmiedeteile für Lebensmittel- und Futtermittelmaschinen Schmiedeteile für die petrochemische Industrie Schweißfertigung MASSGESCHNEIDERTE FERTIGTEILE -
Kontaktieren Sie uns
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: Nr. 21 Jinfeng Road, Wirtschaftsentwicklungspark, Bezirk Dafeng, Stadt Yancheng, Jiangsu, China
Urheberrecht © 2025 Yancheng ACE Machinery Co., Ltd. Alle Rechte vorbehalten.
Hersteller von Freiformschmiedeteilen in China
Lieferant kundenspezifischer Präzisionsschmiedeteile