Branchennachrichten
Zuhause / Nachrichten / Branchennachrichten / Gewalzte Stahlringe: Ringwalzverfahren, Güten und Beschaffungsleitfaden für Zahnradrohlinge
 Zuhause / Nachrichten / Branchennachrichten / Gewalzte Stahlringe: Ringwalzverfahren, Güten und Beschaffungsleitfaden für Zahnradrohlinge
Branchennachrichten
Gewalzte Stahlringe: Ringwalzverfahren, Güten und Beschaffungsleitfaden für Zahnradrohlinge
2026-10-08
In Ihrer Angebotsanfrage ist ein Hohlradrohling aufgeführt: 1.050 mm Außendurchmesser, 120 mm Wandstärke, 42CrMo4, vergütet auf 280 bis 320 HB. Sie können diesen Ring aus einer Stahlplatte, aus einem nahtlosen Rohr schneiden oder ihn rollen lassen. Für ein Teil, das zwanzig Jahre lang Drehmomente und Drehungen trägt, ist Walzen normalerweise die richtige Entscheidung, und eine frühzeitige Entscheidung sorgt dafür, dass das Bearbeitungsbudget unter Kontrolle bleibt.
Zuerst die Kurzversion. Gewalzte Stahlringe sind nahtlos, ihr Kornfluss verläuft um den Umfang herum in der Richtung, in der das Teil belastet wird, und sie verbrauchen weitaus weniger Material als ein aus Blech geschnittener Ring. Der Nachteil besteht darin, dass beim Ringwalzen eigene Regeln für Wandstärke, Durchmesser und Formgebung gelten. Ein Lieferant, der sie ignoriert, liefert einen ovalen Ring, den keine Drehmaschine retten kann.
Was ein gewalzter Stahlring eigentlich ist
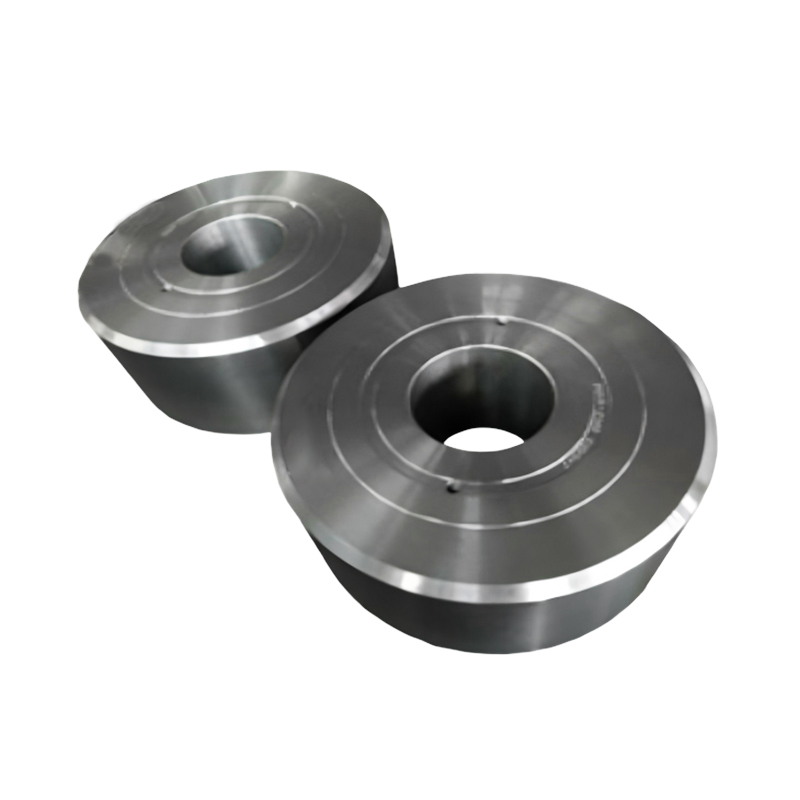
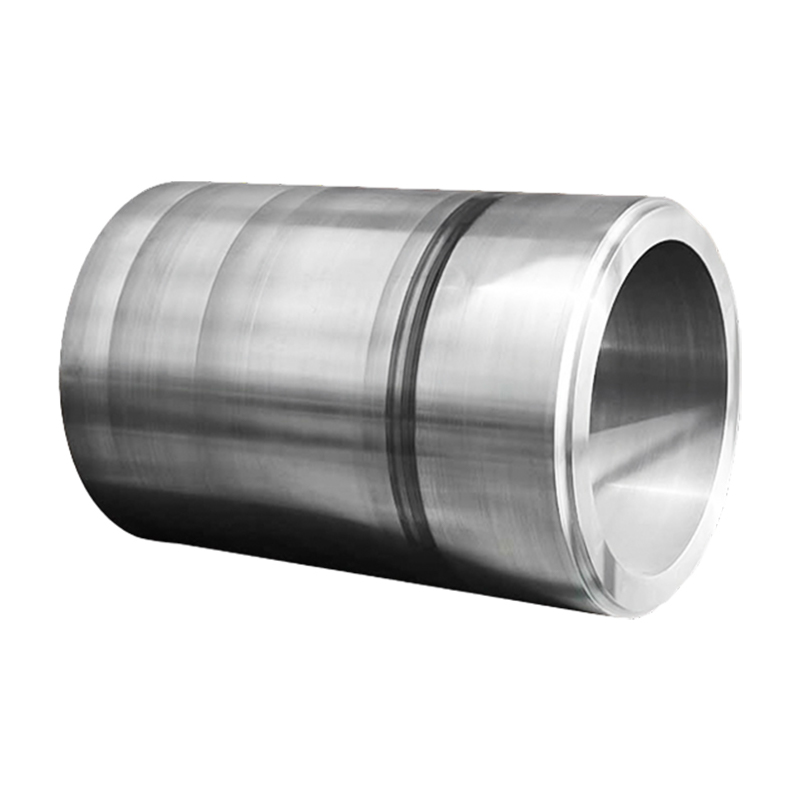
Ein gewalzter Stahlring, oft auch nahtlos gewalzter Ring genannt, besteht zunächst aus einem geschnittenen Knüppel und nicht aus einer Platte. Der Barren wird erhitzt, gestaucht, um die Mitte zu festigen, und durchbohrt, um ein Loch zu öffnen. Anschließend geht es zu einem Ringwalzwerk, wo eine angetriebene Hauptwalze die Außenseite des Rings bearbeitet, während ein Dorn die Innenseite bearbeitet und Axialwalzen die Höhe halten. Der Durchmesser wächst, die Wand wird dünner und das Korn wird zu einem kontinuierlichen Fluss um den Ring gebogen.
Dieser letzte Punkt ist der Grund, warum der Prozess überhaupt existiert. Da nichts geschweißt ist, gibt es keine Naht, die beschädigt werden könnte, und die Maserung folgt der Laufrichtung, genau so, wie ein Zahnkranz, ein Lagerlaufring oder ein Flansch Lasten tragen.
 Geschmiedete Versteifungsringe für Futtermittelmaschinen Nahtlos gewalzte Ringe aus S355J2G3 für Zylindergehäuse, Rotorwellen und Förderrohre von Futtermaschinen, mit einem Durchmesser von 700–2000 mm und einem Gewicht von 200–3000 kg. Produkt anzeigen →
Die Werkzeugbestückung ist so einfach, dass ein Walzwerk einen breiten Größenbereich abdeckt, so dass mit derselben Einrichtung, die einen Zahnradring rollt, ein Versteifungsring oder ein Lagergehäuserohling mit einem Dornwechsel gewalzt werden kann.
Was das Rollen bringt, das Schneiden nicht
Drei Vorteile tauchen in der Werkstatt immer wieder auf.
- Umlaufender Kornfluss. Bei einem aus Blech geschnittenen Ring verläuft die Maserung direkt durch den Abschnitt, sodass die Bohrung und der Außendurchmesser am Ende freiliegende Kornenden aufweisen. Bei wiederholter Belastung entstehen hier Risse.
- Materialausbeute. Beim Schneiden eines 1.000-mm-Rings aus Blech wird die gesamte Mitte verschrottet. Ein gewalzter Ring beginnt mit einem gelochten Rohling, verbraucht weniger Stahl für das gleiche fertige Teil und erfordert weniger Drehen, um die endgültige Größe zu erreichen.
- Einheitliche Eigenschaften. Das Walzen verfeinert die Struktur und schließt die Porosität, sodass Härte und Zähigkeit rund um den Ring gleichmäßiger bleiben als bei einem Plattenschnitt oder einem Guss.
Aus diesen drei Punkten ergeben sich die Kosten. Bei großen Ringen ist das Ringwalzen oft günstiger pro fertigem Teil, obwohl der Umformschritt mehr kostet als ein Plattenschnitt, weil Sie weniger Stahl kaufen und weniger Stunden an der Maschine verbringen.
Gerollt, Plattenschnitt oder Rohrschnitt: Ein praktischer Vergleich
Wenn ein Käufer fragt, ob sich das Rollen lohnt, hängt die Antwort von der Größe, der Belastung und der Menge ab. In der folgenden Tabelle sind die Kompromisse bei den Bedingungen aufgeführt, die in der Angebotsphase wichtig sind.
| Method | Getreidefluss | Materialausbeute | Am besten geeignet für | Achten Sie auf |
|---|---|---|---|---|
| Nahtlos gerollter Ring | Kontinuierlich um den Umfang herum | Hoch für große Ringe, da nur die durchbohrte Mitte verloren geht | Drehmoment- und ermüdungsbelastete Ringe: Zahnradrohlinge, Lagerringe, Flansche, Verschleißringe | Mühlengrenzen für Wandstärke und -höhe; Einrichtungskosten bei kleinen Chargen |
| Vom Teller schneiden | Geradeaus durch den Abschnitt, wobei die Kornenden an Bohrung und Felge freigelegt werden | Bei niedrigem Wert wird die mittlere Scheibe zu Schrott, sofern sie nicht zu einem kleineren Teil wird | Spannungsarme Distanzstücke, einmalige Reparaturringe, einfache Abdeckungen | Schwächeres Ermüdungsverhalten; Die Materialkosten pro Teil steigen mit dem Durchmesser |
| Aus nahtlosem Rohr geschnitten | Längs, parallel zur Achse | Mittel, begrenzt durch Standardrohrgrößen | Dünne Ringe in Standarddurchmessern und moderaten Mengen | Wenige Größenoptionen; Dickwandige Rohre haben einen hohen Preis pro Kilogramm |
Wenn der Ring klein, leicht belastet und in Eile benötigt wird, ist ein Plattenschnitt in Ordnung und niemand sollte Ihnen davon abhalten. Sobald der Ring in einem Antriebsstrang, einem Lager oder einer Druckbegrenzung sitzt, kippt die Waage in Richtung Rollen.
Toleranzen, Zulagen und die Details, die Käufer vergessen
Spezifikationsargumente beginnen und enden normalerweise mit Material und Härte, aber die Abmessungen auf der Zeichnung entscheiden darüber, ob das Teil überhaupt hergestellt werden kann.
Im Walzzustand, vorbearbeitet oder fertig bearbeitet
Gewalzte Ringe werden in drei Zuständen angeboten. Ringe im Walzzustand weisen die volle Walztoleranz zuzüglich einer Bearbeitungszugabe auf. Bei grob bearbeiteten Ringen werden Zunder entfernt und Flächen quadriert, was die Konzentrizität verbessert und Rüstzeit in Ihrer eigenen Werkstatt spart. Fertige Ringe werden in Zeichnungsgröße mit bereits geschnittenen Bohrungen, Keilnuten oder Zähnen geliefert, was für Käufer geeignet ist, die lieber nicht in große Drehkapazitäten investieren möchten.
Toleranzen und Zulagen
- Durchmesser und Höhe: Ringe im Walzzustand haben normalerweise eine Toleranz, die auf einem Prozentsatz des Durchmessers basiert, sodass ein 1.200-mm-Ring nicht so fest ist wie ein 300-mm-Ring.
- Bearbeitungszugabe: 3 bis 6 mm pro Fläche sind normal, mehr, wenn der Ring nach dem Walzen vergütet wird und Verformungen ausgeglichen werden müssen.
- Konzentrizität und Ebenheit: Vereinbaren Sie diese frühzeitig, da sie das Vorrichtungsdesign beeinflussen und einen zweiten Arbeitsgang erfordern können.
Die Geometrie sollte vor der Bestellung besprochen werden
Beim Ringwalzen werden Wände bevorzugt, die dick genug sind, um stabil zu bleiben, und Höhen, die von den Axialwalzen kontrolliert werden können. Sehr dünne Wände, sehr kurze Ringe und abgestufte Außenformen erfordern entweder einen anderen Prozess oder einen zusätzlichen Bearbeitungsschritt. Senden Sie die Zeichnung und fragen Sie nach, anstatt davon auszugehen.
Stahlsorten und Wärmebehandlung
Gewalzte Ringe werden aus Kohlenstoff-, legiertem und rostfreiem Stahl sowie Nickellegierungen hergestellt, wenn die Betriebstemperatur dies erfordert. Zu den gebräuchlichen Werkstoffen gehören 1045 und 4140 für allgemeine Maschinenteile, 42CrMo4 und 18CrNiMo7-6 für Zahnradrohlinge sowie rostfreie Güten wie SS316L und SS420, wenn es auf Korrosion oder Verschleißfestigkeit ankommt. Jede Güteklasse hat ihr eigenes Schmiedefenster, und Edelstahl ist hinsichtlich Temperaturbereich und Abkühlgeschwindigkeit weniger nachsichtig als Kohlenstoffstahl.
 SS420 geschmiedete Verschleißringe für Futtermaschinen Korrosions- und verschleißfeste X46Cr13-Ringe, Ø500–1200 mm und 30–200 kg, geeignet für die Fütterung von Verarbeitungsgeräten, die Feuchtigkeit und Salz ausgesetzt sind. Produkt anzeigen →
Die Wärmebehandlung nach dem Walzen entscheidet über die endgültigen Eigenschaften. Normalisieren, Abschrecken und Anlassen, Einsatzaufkohlen, Induktionshärten und Spannungsarmglühen lösen jeweils ein anderes Problem, und die Reihenfolge der Vorgänge ist genauso wichtig wie die Ofeneinstellung, daher lohnt es sich, das zu verstehen Grundlagen der Metallwärmebehandlung bevor Sie einen Härtebereich in einer Zeichnung festlegen.
Wo Walzstahlringe verwendet werden
Wind- und Stromerzeugung. Getriebehohlräder und Planetenträger für Turbinen der 3-MW- bis 10-MW-Klasse werden gewalzt, da ein geschmiedeter Ring die Drehmomentumkehr besser bewältigt als ein Plattenrohling und weitaus besser als ein Gussstück. Leitschaufeln von Wasserturbinen, Generatorwellen und konventionelle Kernkraftwerksinselteile folgen derselben Logik.
 Hohlradschmiedeteile für Windturbinengetriebe für Turbinen mit 5 MW bis 10 MW Aufgekohlte, präzisionsgeschliffene Zahnkränze aus 18CrNiMo7-6 für 5MW–10MW-Planetenhauptgetriebe, mit modularen Zahnblöcken und Ø1300–3000 mm, 1400–7000 kg. Produkt anzeigen →
Schiffs- und Hafenmaschinen. Propellerwellen, Zwischenwellen, Ruderschäfte und -zapfen, Großwälzlagerringe, geschmiedete Flansche und Schiffsschrauben basieren alle auf einem nahtlosen Ring oder einer geschmiedeten Stange, die auf die gleiche Weise begann.
Bergbau, Metallurgie, Öl und Gas. Hauptwellen von Brechern, Kettenglieder von Baggern, Lagergehäuse von Walzwerken, Walzenwellen, Ventildeckel und Gehäuseköpfe sind Ring- oder Freiformschmiedestücke, die in Form gebracht und dann nach Zeichnung bearbeitet werden.
Wenn Ring Rolling die falsche Wahl ist
Rollen ist keine universelle Antwort, und ein Lieferant, der es für jedes Teil vorantreibt, sagt Ihnen etwas. Überspringen Sie es, wenn der Ring klein und leicht belastet ist, wenn die Jahresmenge ein oder zwei Stück beträgt und die Werkzeuge nicht amortisiert werden können, wenn die Form tatsächlich nicht achsensymmetrisch ist oder wenn eine Standardrohrgröße bereits mit der Zeichnung übereinstimmt. Ein Plattenschnitt, ein Rohrschnitt oder eine geschweißte und bearbeitete Baugruppe ist günstiger und ebenso zweckmäßig.
Gemischte Anforderungen sind häufig. Ein Projekt benötigt möglicherweise gerollte Ringe für den Lastpfad und individuell geschmiedete und bearbeitete Komponenten für Halterungen, Schutzvorrichtungen und Gehäuse. Ein Anbieter, der vom Schmieden und der Wärmebehandlung über das Schweißen bis zur Endbearbeitung beides abdeckt, nimmt Ihnen viel Koordinationsarbeit ab.
Was Sie mit Ihrer Angebotsanfrage senden sollten
Bei einer vollständigen Anfrage erhalten Sie in einer statt in drei Runden ein verwertbares Angebot. Fügen Sie Folgendes hinzu:
- Eine Zeichnung mit Endmaßen, plus Hinweis, welche Flächen funktionsfähig sind.
- Stahlsorte, Wärmebehandlungszustand und Härtebereich.
- Menge pro Jahr und pro Release, mit jeder Prognose über die erste Bestellung hinaus.
- Erforderliche Prüfungen: Ultraschallprüfung, Magnetpulverprüfung, mechanische Eigenschaften, Härteprüfung.
- Dokumentationsniveau, zum Beispiel ein 3.1-Prüfzeugnis.
- Lieferzustand: im Walzzustand, vorbearbeitet oder fertig bearbeitet.
- Zielort und gewünschtes Datum, sodass Fracht und Lieferzeit zusammen angegeben werden.
Ein gewalzter Stahlring ist ein einfaches Produkt mit einer kurzen Liste von Dingen, die schief gehen können: der falsche Prozess, eine Wand, die zum Walzen zu dünn ist, eine Bearbeitungszugabe, die bei der Wärmebehandlung verschwindet. Erledigen Sie diese in der Angebotsphase und der Rest des Projekts läuft ruhig ab. Wenn Sie etwas falsch machen, zahlen Sie für einen zweiten Durchgang, einen zweiten Werkzeugsatz und ein schwieriges Gespräch mit Ihrem Kunden.


Nachrichten
Schreiben Sie uns jetzt eine Nachricht!
-
Mobiles Terminal
-
Quicklinks
Produkte Über uns Ausstattung und Kapazität Qualität Nachrichten Kontaktieren Sie uns -
Produktkategorie
Schmiedeteile für elektrische Energie Schmiedeteile für Schiffs- und Hafenmaschinen Bergbau- und Metallurgie-Schmiedeteile Schmiedeteile für Lebensmittel- und Futtermittelmaschinen Schmiedeteile für die petrochemische Industrie Schweißfertigung MASSGESCHNEIDERTE FERTIGTEILE -
Kontaktieren Sie uns
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: Nr. 21 Jinfeng Road, Wirtschaftsentwicklungspark, Bezirk Dafeng, Stadt Yancheng, Jiangsu, China
Urheberrecht © 2025 Yancheng ACE Machinery Co., Ltd. Alle Rechte vorbehalten.
Hersteller von Freiformschmiedeteilen in China
Lieferant kundenspezifischer Präzisionsschmiedeteile