Branchennachrichten
Zuhause / Nachrichten / Branchennachrichten / Leitfaden für Freiformschmiedeteile: Prozess-, Toleranz-, Kosten- und Durchlaufzeitplanung
 Zuhause / Nachrichten / Branchennachrichten / Leitfaden für Freiformschmiedeteile: Prozess-, Toleranz-, Kosten- und Durchlaufzeitplanung
Branchennachrichten
Leitfaden für Freiformschmiedeteile: Prozess-, Toleranz-, Kosten- und Durchlaufzeitplanung
2026-09-25
Die Hauptwelle eines 12-Tonnen-Kegelbrechers beginnt als 18-Tonnen-Barren und die erste Entscheidung, vor der ein Käufer steht, ist nicht die Bearbeitungstoleranz, sondern die Art und Weise, wie das Metall geformt wird. Freiformschmiedestücke lösen dieses Problem für die meisten großen Teile mit geringem Volumen und hoher Integrität, da das heiße Werkstück zwischen flachen oder einfach konturierten Gesenken bearbeitet wird, die es nie vollständig umschließen. Das Metall kann frei seitwärts fließen und die Form wird in mehreren Durchgängen aufgebaut, anstatt in einem Zug gepresst zu werden. Dieses einzelne Merkmal entscheidet über den Größenbereich, den Sie kaufen können, die Werkzeuge, für die Sie bezahlen, die realistischen Toleranzen und wie viel Metall für die Maschinenwerkstatt übrig bleibt. Dieser Leitfaden erklärt den Prozess, vergleicht ihn fair mit der Arbeit mit geschlossenen Matrizen und zeigt die Zahlen, die wichtig sind, wenn Sie eine Bestellung freigeben.
Freiformschmiedestücke praxisnah erklärt
Beim Freiformschmieden, auch Freischmieden genannt, werden ein Hammer oder eine Presse mit flachen, V-förmigen oder einfach konturierten Gesenken verwendet. Ein Bediener oder Manipulator dreht und positioniert das Werkstück zwischen den Schlägen neu, sodass die endgültige Geometrie schrittweise entwickelt wird. Die Kernoperationen sind das Stauchen, das die Höhe verringert und den Durchmesser vergrößert, das Verzahnen oder Ziehen, das den Querschnitt verringert und die Länge verlängert, sowie Lochen, Stanzen und Ringaufweiten auf einer Ringmühle. Typische Produkte sind Wellen, Scheiben, Ringe, Blöcke, Hülsen und Stufenwellen, die mehrere Meter Länge erreichen können. Da die Gesenke einfach sind und in der Regel für viele Teilenummern verwendet werden, bleiben die Werkzeuginvestitionen gering, und das ist der Hauptgrund dafür, dass Freiformschmieden nach wie vor die Standardmethode für Einzelstücke und schwere Kleinserienteile ist. Der Kompromiss besteht in der Maßkontrolle: Da die Toleranzen beim Schmieden größer sind als bei Arbeiten mit geschlossenen Gesenken, enthalten Zeichnungen normalerweise eine Bearbeitungszugabe, und die Werkstatt schneidet das Teil anschließend auf die endgültige Größe zu.
Freiformschmieden versus Gesenkschmieden
Beginnen Sie mit der Entscheidungsregel. Wenn das Teil groß ist, in kleinen Mengen bestellt wird und ohnehin für die Werkstatt bestimmt ist, ist das Freiformschmieden fast immer die günstigere Variante. Wenn das Teil kompakt ist, in Zehntausenden von Stücken benötigt wird und nahe an der endgültigen Form verwendet wird, ist das Gesenkschmieden die Lösung. Die folgende Tabelle fasst die Unterschiede zusammen, die diese Wahl beeinflussen.
| Kauffaktor | Freiformschmieden | Gesenkschmieden |
|---|---|---|
| Typisches Teilegewicht | Etwa 50 kg bis 20 Tonnen und mehr | Ein paar Gramm bis etwa 50 kg |
| Werkzeuge | Flache oder einfache Matrizen, kostengünstig, oft gemeinsam genutzt | Spezielle Abformstempel, hohe Kosten |
| Als gefälschte Toleranz | Lockerer, mit großzügiger Bearbeitungszugabe | Straff, nahezu endgültige Form |
| Wirtschaftliche Losgröße | Ein Stück bis ein paar Hundert | Tausende bis Millionen |
| Komplexität formen | Ganz einfach: Wellen, Scheiben, Ringe, Blöcke | Komplexe Rippen, Vorsprünge, dünne Abschnitte |
| Oberflächenzustand | Erfordert eine Bearbeitung vor der Verwendung | Besser als geschmiedete Oberfläche |
Abbildung 1: Fähigkeitsvergleich mit Werten von 0 bis 100 für den Käufer
Das Radardiagramm bewertet beide Prozesse anhand von fünf Kaufkriterien von 0 bis 100, wobei eine höhere Punktzahl immer ein besseres Ergebnis für den Käufer bedeutet. Das Freiformschmieden führt zu Größenmöglichkeiten, Werkzeugkosten und Materialvielfalt, da einfache Gesenke große Querschnitte und ungewöhnliche Legierungen ohne spezielle Werkzeuge bewältigen können. Beim Gesenkschmieden kommt es auf die Präzisions- und Volumenachsen an, da Prägestempel die Form in einem einzigen Hub steuern und die Werkzeugkosten auf sehr große Chargen verteilt sind. Die beiden Umrisse kreuzen sich in der Mitte, und diese Kreuzung ist der praktische Grund, warum viele Werke beide Wege nutzen: geschlossene Matrize für kompakte Teile mit hoher Auflage und offene Matrize für große Wellen, Ringe und Scheiben. Als grobe Kaufregel gilt, dass ein Teil, das schwerer als etwa 500 kg oder breiter als etwa 600 mm ist, fast immer auf der offenen Matrizenseite dieser Kreuzung landet. Bei den Werten handelt es sich eher um relative Indikatoren als um Spezifikationen. Bestätigen Sie daher die tatsächlichen Grenzwerte anhand der Ausrüstung einer bestimmten Schmiedewerkstatt, bevor Sie eine Zeichnung veröffentlichen.
Kornfluss, Reduktionsverhältnis und die Eigenschaften, für die Sie bezahlen
Schmieden verändert mehr als nur die Geometrie. Es bricht die Gussstruktur des Barrens auf, schließt innere Porosität und richtet Einschlüsse entlang der Richtung des Metallflusses aus, weshalb ein geschmiedeter Schaft einem gegossenen oder einfach bearbeiteten Äquivalent in Bezug auf Ermüdung und Schlag überlegen ist. Die Schlüsselzahl ist das Reduktionsverhältnis, berechnet als Anfangsquerschnittsfläche dividiert durch die Endquerschnittsfläche. Spezifikationen für Energie-, Offshore- und Druckgeräte erfordern üblicherweise ein Minimum von 3:1, und anspruchsvolle Anwendungen erfordern 4:1 oder mehr. Die nützliche Frage ist, wann sich eine zusätzliche Ermäßigung nicht mehr amortisiert.
Abbildung 2: Relative Eigenschaften im Verhältnis zum Schmiedereduktionsverhältnis, Gussbasislinie 100
Das Liniendiagramm zeigt die relative Schlagzähigkeit und Zugfestigkeit im Vergleich zum Schmiedereduktionsverhältnis mit einer Basislinie im Gusszustand von 100. Beide Kurven steigen zwischen 1:1 und 3:1 steil an, dem Bereich, in dem die Porosität geschlossen ist und die grobe Gussstruktur durch eine feinere, gleichmäßigere Körnung ersetzt wird. Zwischen 3:1 und 4:1 setzt sich die Verbesserung fort, allerdings viel langsamer, und nach 5:1 sind die Linien fast flach. Aus kommerzieller Sicht erhöht die Bezahlung einer 5:1-Reduzierung eines Teils, das bis auf einen Bruchteil seines Querschnitts bearbeitet wird, die Kosten ohne messbaren Sachgewinn. Die beiden Kurven zeigen auch, warum das Reduktionsverhältnis zusammen mit der Kornflussrichtung angegeben werden sollte, da sich die Eigenschaften in Längsrichtung schneller verbessern als in Querrichtung. Ein praktischer Ansatz besteht darin, das Mindestverhältnis anhand der Ermüdungs- oder Druckanforderungen in der Konstruktion festzulegen und dann die Schmiede den Stichplan auswählen zu lassen, der diesen entspricht.
Materialien, Wärmebehandlung und Schmieden versus Guss
Legierte Stähle wie 42CrMo4 und 34CrNiMo6 decken den Großteil der Wellen, Zahnräder und Ringe ab, und rostfreie Güten werden dort gewählt, wo Korrosion oder Hygiene wichtig sind. In der Lebensmittel-, Futtermittel-, Pumpen- und Schifffahrtsindustrie wird SS316L häufig für Laufräder und Abstreifer verwendet, während SS420 für Verschleißringe und andere abriebfeste Teile verwendet wird. Rostfreie Arbeiten sind im Ofen weniger fehlerverzeihend, daher müssen Erwärmung und Abkühlung kontrolliert werden, um Sensibilisierung und unerwünschte Phasenbildung zu vermeiden, und die gleiche Disziplin, die in diesem Leitfaden zum Schmieden von Schmiedestücken aus rostfreiem Stahl beschrieben wird, bestimmt auch, wie viel Nachbearbeitung anschließend erforderlich ist. Die Wärmebehandlung nach dem Schmieden, sei es Normalisieren, Abschrecken und Anlassen oder Lösungsglühen, ist es, die letztendlich die mechanischen Eigenschaften liefert. Daher sollte die Spezifikation den Zustand, die Probenahmeposition und den Prüfstandard angeben und nicht nur eine Härtezahl.
Abbildung 3: Eigenschaftsindex von Schmiedeteilen im Vergleich zu Gussteilen aus derselben Legierung
Das Balkendiagramm zeigt einen relativen Eigenschaftsindex für Freiformschmiedeteile im Vergleich zu Gussteilen aus derselben Legierung, wobei der Guss auf 100 eingestellt ist. Ermüdungsfestigkeit und innere Festigkeit weisen die größten Zuwächse auf, was genau das ist, was Sie erwarten würden, wenn die Porosität geschlossen ist und der Kornfluss mit dem Lastpfad übereinstimmt. Schlagzähigkeit und Zugfestigkeit verbessern sich ebenfalls, wenn auch in geringerem Maße. Der Grund dafür, dass die Ermüdungs- und Festigkeitsstäbe so viel länger sind, liegt darin, dass die Gussstücke Schrumpfporosität und grobe Dendriten behalten, die bei zyklischer Belastung als Rissbildungsstellen dienen. Es ist erwähnenswert, dass der Index das typische Verhalten beschreibt und nicht ein garantiertes Verhältnis für eine bestimmte Sorte. Der Vorteil verringert sich, wenn ein Gussstück einer vollständigen Wärmebehandlung und einer gründlichen zerstörungsfreien Prüfung unterzogen wird. Nutzen Sie den Vergleich, um den Prozessablauf in einer Entwurfsprüfung zu rechtfertigen, und bestätigen Sie dann die tatsächlichen Eigenschaften mit Testergebnissen des Schmiedelieferanten.
Wohin eigentlich die Vorlaufzeit und die Kosten gehen
Bei einer großen, im offenen Gesenk geschmiedeten Welle sind die Werkzeuge selten der größte Kostenfaktor, da die Gesenke einfach sind und oft bereits in der Werkstatt vorhanden sind. Materialgewicht, Anzahl der Schmiededurchgänge, Wärmebehandlungszyklen, Bearbeitungszugabe und Prüfanforderungen bestimmen den Preis. Die Vorlaufzeit verhält sich ähnlich: Die meisten Wochen werden vor und nach dem Hammer verbracht, nicht darunter. Die folgende Tabelle zeigt eine typische Aufteilung für einen Schacht im Bereich von 2 bis 5 Tonnen.
Abbildung 4: Typische Vorlaufzeit von neun Wochen für eine große, im offenen Gesenk geschmiedete Welle
Das Säulendiagramm unterteilt eine typische Vorlaufzeit von neun Wochen in fünf Phasen, und das Muster überrascht oft Käufer, die davon ausgehen, dass die Nachbearbeitung den Engpass darstellt. Die Vorbereitung der Werkzeuge und Vorrichtungen dauert etwa zwei Wochen, das Erhitzen und Schmieden nur etwa eineinhalb und die Wärmebehandlung noch zwei Wochen, da ein großer Abschnitt kontrollierte Heiz- und Abkühlraten erfordert. Für die Grobbearbeitung beträgt der größte Einzelblock zweieinhalb Wochen, während Endkontrolle, Ultraschallprüfung und Dokumentation etwa eine Woche in Anspruch nehmen. Die Planungsbotschaft ist klar: Geld und Zeit werden durch die Reduzierung der Bearbeitungszugabe und die Vereinfachung der Wärmebehandlungsroute gespart, nicht dadurch, dass die Schmiede nach einem schnelleren Hammer gedrängt wird. Wenn der Projektzeitplan knapp ist, buchen Sie die Kapazität des Wärmebehandlungsofens und die Bearbeitungsslots frühzeitig, da diese beiden Phasen am wenigsten flexibel sind. Bestätigen Sie außerdem, ob die angegebene Vorlaufzeit mit der Genehmigung der Zeichnung oder mit dem Eingang des Materials beginnt, da allein diese Differenz einen Liefertermin um Wochen verschieben kann.
Anwendungen, die auf Freiformschmiedeteile angewiesen sind
Die Stromerzeugung ist der größte Verbraucher schwerer Freiformschmiedeteile. Windturbinengetriebe der 3-MW- bis 10-MW-Klasse verwenden geschmiedete Planetenträger, Planetenräder, Sonnenräder und Hohlräder, Wasserkraftwerke verwenden Leitschaufeln und Generatorwellen und Kernkraftwerke verwenden herkömmliche Inselteile, Rohrleitungsdüsen und Rohrböden. In jedem Fall ist das Teil sicherheitsrelevant, durch Ultraschallprüfung geprüft und soll jahrzehntelange zyklische Belastungen überstehen.
 Windkraftanlage 3MW-10MW Planetenträger-Schmiedeteile Chinesischer Hersteller von Schmiedeteilen für Planetenträger für Windkraftanlagen Produkt anzeigen →
Schiffs- und Hafenmaschinen sind auf geschmiedete Wellen und Lenkgetriebe angewiesen. Propellerwellen, Zwischenwellen, Heckwellen, Ruderschäfte und Ruderzapfen werden durch Freiformschmieden hergestellt, weil sie einen großen Querschnitt mit einem ermüdungskritischen Arbeitszyklus kombinieren und weil Klassifikationsgesellschaften dokumentierte Kornfluss- und Testergebnisse verlangen.
 Schmiedeteile für Propellerwellen Als zentrale Schmiedekomponente dient die Propellerwelle (bezieht sich speziell auf Schiffspropellerwellen) als wichtiges Schmiedeteil für Propeller, die hauptsächlich in der Schifffahrt eingesetzt werden. Produkt anzeigen →
Bergbau und Metallurgie laufen auf Stoß. Hauptwellen von Kegelbrechern, Hydraulikbrecher-Zylinderblöcke, Mühlenlagergehäuse, Walzenwellen und Richtwalzen sind typische Freiformteile, meist aus legiertem Stahl mit einer gehärteten oder oberflächenbehandelten Arbeitszone. Einkäufer der Petrochemie legen einen ähnlichen Weg für Ventilkörper, Blowout-Preventer, Dornaufhänger und Rohrböden fest, bei denen Druckhaltung und Wasserstoffbetrieb häufig das Inspektionsniveau bestimmen. Ein Lieferant, der Schmieden, Wärmebehandlung, Bearbeitung, Schweißen und Oberflächenveredelung abdeckt, eliminiert ein großes Koordinationsrisiko, und unser gesamtes Sortiment an Schmiedekomponenten ist nach Branchen geordnet, sodass ein Teil schnell an eine Anwendung angepasst werden kann.
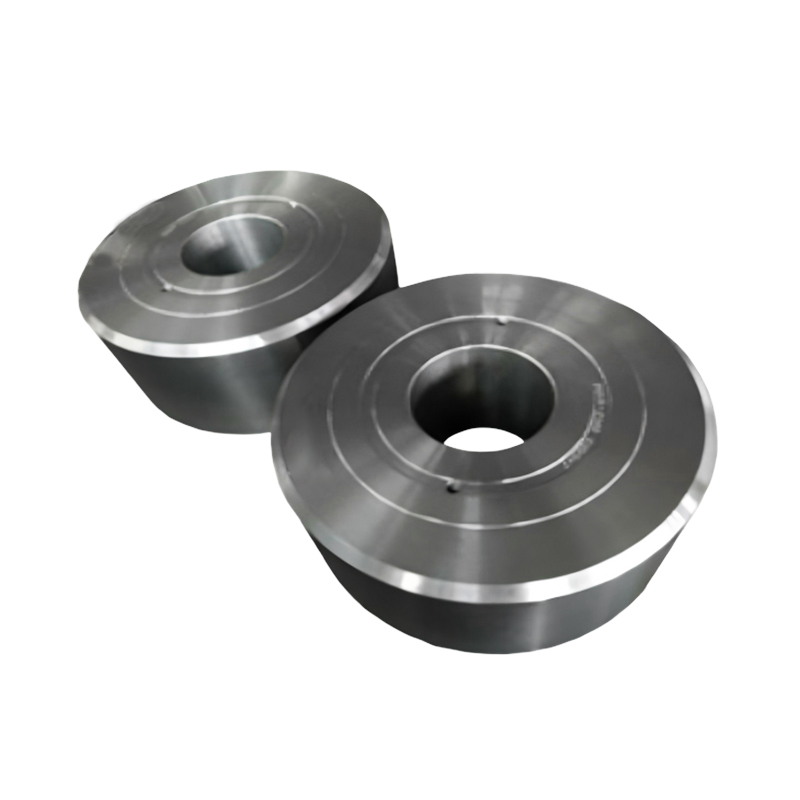
 Hauptwellenschmiedeteile für Kegelbrecher Sie werden aus einer Vielzahl von Materialien hergestellt und mit speziellen Wärmeverfahren behandelt. Sie zeichnen sich durch eine ultrahohe Festigkeit und eine „hartes Äußeres, zähes Inneres“-Struktur aus und machen... Produkt anzeigen →
So spezifizieren Sie Freiformschmiedestücke in einer Ausschreibung
Eine Anfrage, die eine schnelle und vergleichbare Antwort erhält, enthält die folgenden Elemente.
- Eine Fertigteilzeichnung sowie eine separate Schmiedezeichnung mit Bearbeitungszugabe und Trennlinien.
- Materialqualität, Materialstandard und alle akzeptablen Alternativen.
- Mindestreduktionsverhältnis und die erforderliche Kornflussrichtung.
- Wärmebehandlungsbedingung mit mechanischen Prüfanforderungen, Probenahmeposition und Prüfstandard.
- Anforderungen an die zerstörungsfreie Prüfung, typischerweise Ultraschallprüfung mit einer Akzeptanzstufe.
- Lieferzustand: geschmiedet, grob bearbeitet oder fertig bearbeitet und lackiert.
- Menge, angestrebter Liefertermin und ob eine Erstmustergenehmigung erforderlich ist.
Das Freiformschmieden ist nach wie vor der praktische Weg für große Metallteile mit geringem Volumen und hoher Integrität, und die Kaufentscheidung hängt in der Regel vom Gewicht, der Losgröße und dem geplanten Bearbeitungsumfang ab. Geben Sie das Reduktionsverhältnis, den Wärmebehandlungszustand und den Prüfgrad direkt in der Spezifikation an, und der Prozess liefert ein Teil mit kontinuierlichem Kornfluss und vorhersehbaren Eigenschaften. Lassen Sie sie vage, und die zusätzlichen Kosten tauchen später wieder in Form von Nacharbeit, abgelehnten Teststäben oder einem verschobenen Liefertermin auf. Nutzen Sie die Vergleiche in diesem Leitfaden als Ausgangspunkt für das Gespräch mit Ihrem Schmiedelieferanten.


Nachrichten
Schreiben Sie uns jetzt eine Nachricht!
-
Mobiles Terminal
-
Quicklinks
Produkte Über uns Ausstattung und Kapazität Qualität Nachrichten Kontaktieren Sie uns -
Produktkategorie
Schmiedeteile für elektrische Energie Schmiedeteile für Schiffs- und Hafenmaschinen Bergbau- und Metallurgie-Schmiedeteile Schmiedeteile für Lebensmittel- und Futtermittelmaschinen Schmiedeteile für die petrochemische Industrie Schweißfertigung MASSGESCHNEIDERTE FERTIGTEILE -
Kontaktieren Sie uns
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: Nr. 21 Jinfeng Road, Wirtschaftsentwicklungspark, Bezirk Dafeng, Stadt Yancheng, Jiangsu, China
Urheberrecht © 2025 Yancheng ACE Machinery Co., Ltd. Alle Rechte vorbehalten.
Hersteller von Freiformschmiedeteilen in China
Lieferant kundenspezifischer Präzisionsschmiedeteile