Branchennachrichten
Zuhause / Nachrichten / Branchennachrichten / Führung für geschmiedete Rotorwellen: Kornstruktur, Prozessschritte und Auswahltipps
 Zuhause / Nachrichten / Branchennachrichten / Führung für geschmiedete Rotorwellen: Kornstruktur, Prozessschritte und Auswahltipps
Branchennachrichten
Führung für geschmiedete Rotorwellen: Kornstruktur, Prozessschritte und Auswahltipps
2026-09-04
Eine Generatorrotorwelle fällt fast nie ohne Vorwarnung aus, doch wenn ein Abrissbericht eintrifft, geht die Ursache meist auf Entscheidungen zurück, die in der Schmiedephase getroffen wurden: innere Porosität, die nie geschlossen wurde, Kornfluss, der an einer gestuften Schulter weggeschnitten wurde, oder ein Wärmebehandlungszyklus, der die Oberfläche härtete, den Kern jedoch schwach machte. Das sind genau die Fehler, die eine ordnungsgemäß geschmiedete Rotorwelle verhindern soll.
In diesem Leitfaden wird erklärt, was eine geschmiedete Rotorwelle ist, warum das Schmieden Guss- und Stangenmaterial für rotierende Teile übertrifft, wie der Ablauf vom erhitzten Knüppel bis zur ausgewogenen Montage verläuft und welche Spezifikationen ein Käufer festlegen sollte, bevor er eine Bestellung unterschreibt.
Was eine geschmiedete Rotorwelle ist und wo sie funktioniert
Eine Rotorwelle ist das rotierende Rückgrat einer elektrischen Maschine. Es trägt den laminierten Kern oder die Feldwicklung eines Motors oder Generators, dreht sich in seinen Gleitlagern und überträgt das volle Drehmoment, während es Biegebelastungen, Axialschub und wiederholten thermischen Zyklen standhält. Da sich diese Belastungen im Laufe der Lebensdauer millionenfach umkehren, ist die innere Qualität des Materials genauso wichtig wie die Oberflächenbeschaffenheit.
Eine geschmiedete Rotorwelle wird aus erhitztem Stahl unter starkem Druck mit einem Hammer oder einer Presse geformt, sodass sich die Metallkörner an den Arbeitsspannungen ausrichten und sich nicht zufällig bilden. Typische Anwendungen sind:
- Wasserkraftgeneratorwellen und vertikale Turbinenwellen für Kraftwerke
- Rotoren und Wellen für Dampf- und Gasturbinensätze
- Wellen für Industriemotoren, Kompressoren, Lüfter und Zentrifugen
- Fahrmotorwellen in Elektrofahrzeugen, Schienenantrieben und Hochgeschwindigkeitsspindeln
Der Größenbereich ist breit gefächert. Eine Traktionsmotorwelle kann ein paar Kilogramm wiegen, während eine geschmiedete Welle für ein großes Wasserkraftwerk mehr als hundert Tonnen wiegen kann. Aus diesem Grund skalieren Schmiedewerkstätten ihre Ausrüstung nach der Hammertonnage und nicht nach der Losgröße.
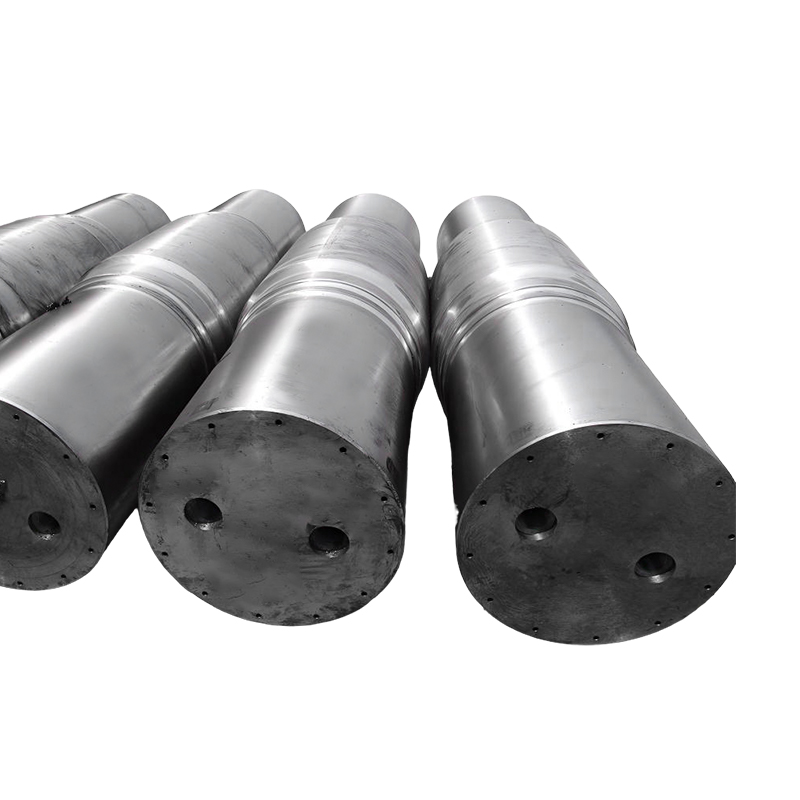
 Wellenschmiedeteile für Wasserkraftgeneratoren Große geschmiedete Wellen für Wasserturbinen-Generatorsätze, erhältlich in 35CrMo, 45# oder 16Mn und mit einem Gewicht von bis zu 10.000 kg. In dem Artikel wird darauf hingewiesen, dass geschmiedete Wellen mehr als einhundert Tonnen betragen können. Dieses Produkt zeigt daher, wie Schmiedebetriebe für solche Größen skalieren. Produkt anzeigen →
Warum Schmieden beim Kornfluss und der inneren Festigkeit von Vorteil ist
Drei Mechanismen verleihen einer geschmiedeten Rotorwelle ihren Vorteil. Erstens verfeinert die Warmumformung die Kornstruktur im Gusszustand und schließt die Schrumpfporosität und Mikrohohlräume, die in einem Barren normal sind, vorausgesetzt, dass die Schmiede ein ausreichendes Reduktionsverhältnis anwendet, üblicherweise mindestens drei zu eins für kritische Wellen. Zweitens bilden die länglichen Körner ein Strömungsmuster, das der Kontur der Welle folgt, sodass sich die Spannung weniger an Stufen, Hohlkehlen und Keilnuten konzentriert. Drittens werden beim Schmieden Legierungselemente und Einschlüsse gleichmäßiger verteilt, was die Wärmebehandlungsergebnisse über den gesamten Querschnitt stabilisiert.
Relative Ermüdungsfestigkeit nach Herstellungsart, geschmiedeter Schaft, indexiert auf 100
Das Diagramm gibt die Ermüdungsfestigkeit einer vergüteten geschmiedeten Welle mit 100 an und vergleicht die anderen gängigen Produktionswege. Bearbeitetes Stangenmaterial weist eine respektable Leistung auf, da gewalztes Stangenmaterial bereits eine gewisse Richtungsbearbeitung aufweist, aber jeder Bearbeitungsschnitt an einer Schulter oder Nut die Maserung genau dort unterbricht, wo Rotoren am stärksten beansprucht werden. Gussteile rangieren vor allem wegen der inneren Schrumpfung und einer gröberen Kornstruktur auf einem niedrigeren Rang als wegen einer Schwäche der Legierung selbst. Sandgussteile liegen hinter Feingussteilen zurück, da eine langsamere Abkühlung eine geringere Kontrolle über Defekte ermöglicht. Für ein Teil, das Millionen von Biege- und Torsionszyklen ausgesetzt ist, ist die Schmiederoute normalerweise die Standardwahl. Der Zustand der Oberfläche und die Wärmebehandlung verschieben diese Zahlen immer noch. Lesen Sie die Tabelle daher als eine Rangfolge der Routen und nicht als Garantie für ein bestimmtes Design.
Wie eine geschmiedete Rotorwelle Schritt für Schritt hergestellt wird
Die folgende Route beschreibt eine typische Welle aus legiertem Stahl, und jede Stufe dient dazu, ein bestimmtes Risiko zu beseitigen.
- Materialauswahl: Reiner Stahl wird in einer definierten Qualität und Schmelzpraxis eingekauft, wobei die Rückverfolgbarkeit der Schmelzenzahl bis zum Prüfbericht erfolgt.
- Erhitzen im Ofen: Der Barren oder Knüppel wird bei etwa 1150 bis 1250 Grad Celsius eingeweicht, damit der gesamte Abschnitt gleichmäßig die Schmiedetemperatur erreicht.
- Warmschmieden: Das Material wird herausgezogen und unter dem Hammer oder der Presse gestaucht, bis die geplante Reduzierung erreicht ist. Hohlwellen werden gestanzt und über einen Dorn aufgeweitet.
- Wärmebehandlung: Durch Normalisieren oder Abschrecken und Anlassen wird die Kombination aus Festigkeit und Zähigkeit eingestellt, die anhand von Teststücken überprüft wird, die aus derselben Schmelze geschnitten wurden.
- Grobbearbeitung: Die Welle wird nahezu endprofilgedreht, wobei Spielraum für Inspektion und Endmontage bleibt.
- Inspektion: Die Ultraschallprüfung scannt den gesamten Körper auf interne Unregelmäßigkeiten und die Magnetpulverprüfung prüft bearbeitete Oberflächen auf Risse.
- Endbearbeitung und Schleifen: Lagerzapfen, Dichtungssitze und Kupplungsflächen werden auf die Endtoleranz geschliffen, üblicherweise in der Güteklasse IT6 für Lagerpassungen.
- Auswuchten und Dokumentation: Der Rotor wird auf die vereinbarte Güteklasse ausgewuchtet und mit vollständigen Prüf- und Maßaufzeichnungen ausgeliefert.
Wärmebehandlung und Inspektion
Durch die Wärmebehandlung erhält der Schaft seine mechanischen Eigenschaften und verdient die gleiche Aufmerksamkeit wie das Schmieden selbst. Das Normalisieren eignet sich für kleinere Abschnitte und einfachere Belastungsfälle, während das Abschrecken und Anlassen die tiefe, gleichmäßige Festigkeit liefert, die Wellen mit großem Durchmesser benötigen. Wenn Sie eine Auffrischung der einfachen Sprache wünschen, finden Sie in unserem Überblick Folgendes Grundlagen der Metallwärmebehandlung führt Sie durch die Praxis des Normalisierens, Abschreckens, Anlassens und Glühens.
Warum die Bearbeitungszugabe mit dem Wellendurchmesser wächst
Typische Bearbeitungszugabe am Durchmesser für Schmiedestücke mit offenem Gesenkschaft, in mm
Die Tabelle zeigt die typische Durchmesserzugabe für das Schmieden einer offenen Gesenkwelle vor der Endbearbeitung. Das Aufmaß wächst mit dem Durchmesser, da die Toleranzen offener Matrizen mit der Größe skalieren, dickere Abschnitte sich beim Abschrecken und Anlassen stärker verformen und der Ultraschallscan eine sauber bearbeitete Oberfläche benötigt, um zuverlässig ablesen zu können. Jeder Millimeter Aufmaß ist Metall, das später weggeschnitten werden muss, so dass ein übergroßes Schmiedestück stillschweigend die Bearbeitungsstunden und die Vorlaufzeit in die Höhe treibt. Ein Lieferant, der nah an der Endform schmiedet und dennoch genügend Lagerbestand für Inspektion und Wärmebehandlung übrig lässt, ist in der Regel die wirtschaftlichere Wahl, selbst bei einem etwas höheren Schmiedepreis. Käufer sollten den Wert des Preisaufschlags bei der Überprüfung der Zeichnung festhalten, anstatt ihn in einem Angebot zu entdecken.
 Tiefloch-Spindelschmiedeteile Flanschwellen mit tiefer Bohrung zur Übertragung von Vorschubmaschinen, hergestellt aus C45 mit Durchmessern von 420–755 mm. Die begleitende Diskussion über Bearbeitungszugabe und endkonturnahes Schmieden macht die Bohrungs- und Flanschgeometrie hier besonders relevant. Produkt anzeigen →
Geschmiedeter Schaft, Guss oder bearbeitetes Stangenmaterial
Schmieden ist nicht automatisch die richtige Lösung für jeden Rotor, und ein ehrlicher Vergleich hilft Käufern, dort Geld auszugeben, wo es darauf ankommt. Das folgende Radardiagramm bewertet die drei gängigen Routen anhand von sechs Faktoren, die für rotierende Teile wichtig sind.
Streckenvergleich für Rotorwellen über sechs Auswahlfaktoren
Geschmiedet und wärmebehandelt Aus gewalztem Stab gefertigt Casting
Jede Achse verläuft von 0 in der Mitte bis 10 am äußeren Ring, und die drei Polygone zeigen, wie sich die gemeinsamen Routen unterscheiden. Geschmiedete Wellen zeichnen sich durch Dauerfestigkeit, Zähigkeit und innere Festigkeit aus – genau das Profil, das ein hochbeanspruchter Rotor benötigt. Gussteile punkten hinsichtlich der Designflexibilität am besten, da sie komplexe Innendurchgänge und Außenformen erreichen, die ein Hammer nicht erzeugen kann, und sie bleiben auch bei moderaten Volumina wirtschaftlich. Bearbeitetes Stangenmaterial verbessert die Durchlaufzeit und die Kosteneffizienz bei Wellen mit kleinem Durchmesser, da das Material auf dem Regal liegt und kein Schmiede- oder Werkzeugschritt erforderlich ist. Die Schwächen treten an den Extremen auf: Stangenmaterial kann weder einen großen Durchmesser noch einen bearbeiteten Kern liefern, und Gussteile haben Probleme bei der Ermüdung bei hoher Lastspielzahl. Eine pragmatische Regel besteht darin, zu schmieden, wenn die Biege- und Torsionsspannungen hoch sind, zu gießen, wenn die Geometrie vorherrscht, und aus einer Stange zu bearbeiten, wenn der Durchmesser und die Belastung bescheiden sind.
Was Käufer vor der Bestellung angeben sollten
Die meisten Streitigkeiten über gefälschte Wellen gehen auf Spezifikationen zurück, die nie niedergeschrieben wurden. In der folgenden Tabelle sind die Bestelldetails aufgeführt, die über Kosten, Lieferzeit und Lebensdauer entscheiden.
| Spezifikation | Warum es wichtig ist | Praktische Anleitung |
|---|---|---|
| Stahlsorte und Schmelzpraxis | Legt die Obergrenze für Festigkeit, Zähigkeit und Bearbeitbarkeit fest | Legierte Stähle wie 42CrMo4 oder 34CrNiMo6 eignen sich für die meisten Kraft- und Industrierotoren, während rostfreie Sorten für korrosive Zwecke geeignet sind |
| Mechanische Eigenschaftsgrenzen | Definiert die Akzeptanz für Streckgrenze, Zugfestigkeit, Dehnung und Schlagenergie | Geben Sie die Werte und die Prüfrichtung an, da tangentiale und longitudinale Ergebnisse unterschiedlich sind |
| Wärmebehandlungsroute | Steuert die Stärketiefe im gesamten Abschnitt | Bei großen Durchmessern abschrecken und anlassen. Die tatsächliche Anlasstemperatur im Bericht erfragen |
| Ultraschall-Abnahmeklasse | Verhindert Streitigkeiten über interne Mängel nach der Bearbeitung | Vereinbaren Sie die Klasse und den Scan-Zeitpunkt, bevor die Produktion beginnt |
| Bearbeitungszugabe und Passungen | Bestimmt die Endbearbeitungskosten und die Qualität der Lagerpassung | Bestätigen Sie die Toleranzen bei der Zeichnungsprüfung und geben Sie Bodenzapfen an, bei denen Passungen entscheidend sind |
| Auswuchtgrad | Bestimmt Vibrationen und Lagerlebensdauer bei hoher Geschwindigkeit | Hochgeschwindigkeitsrotoren erfordern normalerweise eine strengere Sorte als allgemeine Industriemaschinen |
Die Quantität verdient die gleiche Prüfung wie die Chemie, da bei kleinen Bestellungen die Fixkosten dominieren. Die folgende Kurve zeigt, wie sich der Stückpreis einer geschmiedeten Welle typischerweise mit zunehmender Losgröße verhält.
Indikativer Stückkostenindex für Bestellungen von Schmiedewellen im Verhältnis zur Menge
Die Kurve ist ein indikativer Kostenindex für eine Charge geschmiedeter Rotorwellen, aufgetragen gegen die Bestellmenge, wobei das Einzelstück auf 100 eingestellt ist. Das erste Stück umfasst Einrichtung, Werkzeugvorbereitung, Testcoupons und vollständige Dokumentation, weshalb es den Preis dominiert. Bei zehn Stück verteilen sich diese Fixkosten auf die Charge und der Index sinkt auf etwa 62. Käufer können dieses Verhalten auf zwei Arten nutzen: Duplikate von Ersatzteilen werden in einer Freigabebestellung zusammengefasst, um einen besseren Preisnachlass zu erzielen, oder sie akzeptieren einen höheren Stückpreis für einen einzelnen kritischen Schacht, bei dem die Lagerhaltung mehr kosten würde als der Rabatt. Es erklärt auch, warum Angebote für ein Stück und für zwanzig Stück nie direkt vergleichbar sind und warum es sich lohnt, einen Lieferanten zu bitten, vor der Festlegung einen Preis für zwei oder drei Mengenpunkte anzugeben.
Zusammenarbeit mit einem integrierten Schmiedepartner
Die Spezifikation entscheidet über die eine Hälfte des Ergebnisses, und der Lieferant entscheidet über die andere Hälfte. Suchen Sie nach einer Werkstatt, die Schmieden, Wärmebehandlung, Inspektion und Bearbeitung unter einem Dach vereint, denn jede Übergabe zwischen verschiedenen Anbietern verursacht zusätzliche Transporte, Wartezeiten und einen Ort, an dem die Verantwortung verschwimmt. Unser Werk in Jiangsu verfügt über 3, 5 und 15 Tonnen schwere elektrohydraulische Hämmer, 1 m und 1,5 m lange Ringwalzmaschinen, gasbetriebene Heizöfen, Abschrecktanks, Induktionshärtungsanlagen und Bearbeitungszentren auf demselben 55 Hektar großen Gelände, sodass eine Welle vom Knüppel zum ausgewuchteten, geprüften Bauteil übergehen kann, ohne unsere Kontrolle zu verlassen.
Diese Integration ist am wichtigsten für Wellen außerhalb der Kataloggrößen. Wenn ein Rotor einen ungewöhnlichen Durchmesser, ein Flanschende oder eine gebohrte Mitte benötigt, gibt es einen Lieferanten, der dies routinemäßig erledigt Nicht standardmäßige kundenspezifische Schmiedeteile kann aus der Zeichnung zitieren, anstatt eine Neukonstruktion zu erzwingen. Getriebewellen, Generatorwellen und Tieflochspindeln folgen alle dem gleichen Prinzip: Definieren Sie die Aufgabe, wählen Sie den Herstellungsweg und überprüfen Sie jede Phase anhand von Aufzeichnungen statt mit Versprechen.
 Schmiedeteile für Getriebewellen Hochfeste geschmiedete Getriebewellen aus 22Cr-13Ni-5Mn-N oder 316 mit einem Durchmesser von 30 mm bis 3200 mm für Hafenkräne und Decksmaschinen. Der Artikel hebt nicht standardmäßige Schmiedeteile hervor, die anhand von Zeichnungen angegeben wurden und zur anpassbaren Ausrüstungsanpassung dieses Produkts passen. Produkt anzeigen →




Nachrichten
Schreiben Sie uns jetzt eine Nachricht!
-
Mobiles Terminal
-
Quicklinks
Produkte Über uns Ausstattung und Kapazität Qualität Nachrichten Kontaktieren Sie uns -
Produktkategorie
Schmiedeteile für elektrische Energie Schmiedeteile für Schiffs- und Hafenmaschinen Bergbau- und Metallurgie-Schmiedeteile Schmiedeteile für Lebensmittel- und Futtermittelmaschinen Schmiedeteile für die petrochemische Industrie Schweißfertigung MASSGESCHNEIDERTE FERTIGTEILE -
Kontaktieren Sie uns
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: Nr. 21 Jinfeng Road, Wirtschaftsentwicklungspark, Bezirk Dafeng, Stadt Yancheng, Jiangsu, China
Urheberrecht © 2025 Yancheng ACE Machinery Co., Ltd. Alle Rechte vorbehalten.
Hersteller von Freiformschmiedeteilen in China
Lieferant kundenspezifischer Präzisionsschmiedeteile